Ningbo Linstant Polymer Materials Co., LIMITADO. Ningbo Linstant Polymer Materials Co., LIMITADO.
  • PERSONALIZADO  PARA
    SU NEGOCIO
    Adaptado a una amplia gama de aplicaciones
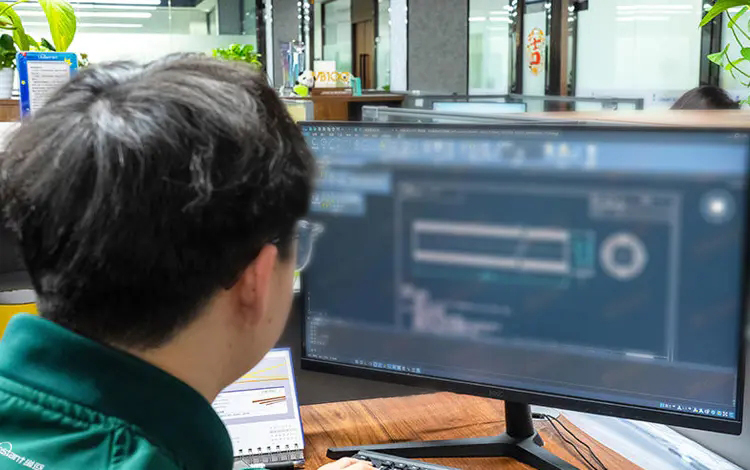
  • Investigación y diseño
    Con una comprensión profunda de las propiedades de los materiales de polímeros y los requisitos de aplicación de los catéteres médicos, aprovechamos nuestra amplia experiencia en I + D y diseño para ofrecer una selección constructiva de materiales y recomendaciones de diseño adaptadas a sus necesidades.
    LEER MÁS
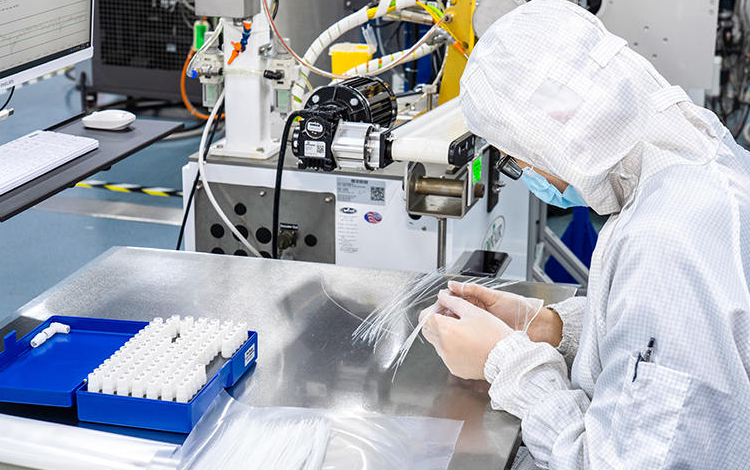
  • Prototipos rápidos
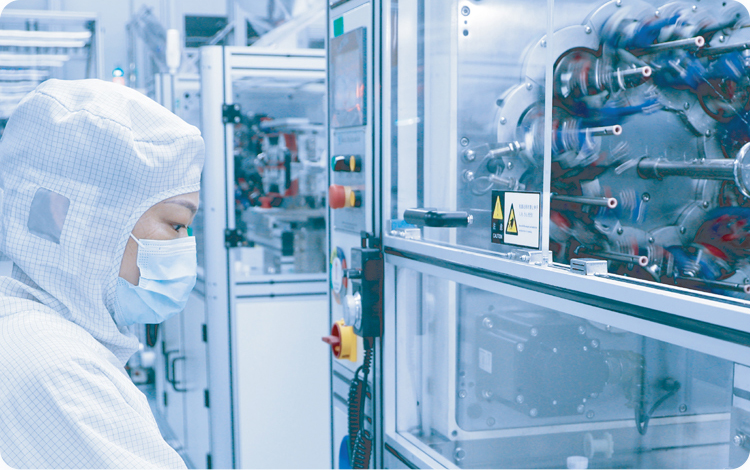
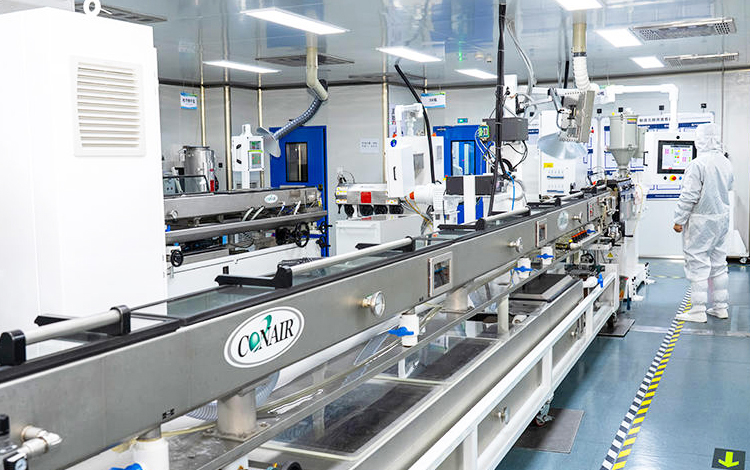
    Equipados con un sistema integral de proceso de producción y un equipo de procesamiento avanzado, nos adherimos a diseñar especificaciones para fabricar rápidamente prototipos. Mantenemos una comunicación frecuente y profunda con usted para garantizar que la calidad de la apariencia, la precisión dimensional y los indicadores básicos de rendimiento de los prototipos cumplan con sus expectativas de diseño. Además, nuestra línea rápida de creación de prototipos permite un muestreo rápido, ahorrándole tiempo y costos.
    LEER MÁS
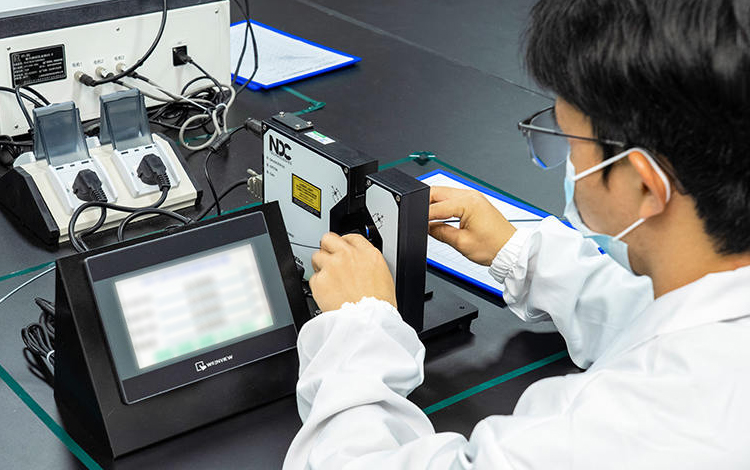
  • Pruebas y validación
    Colaboramos con sus procesos de validación y proporcionamos las muestras y la documentación requeridas para los ensayos clínicos y otras necesidades regulatorias. También ofrecemos orientación profesional sobre productos y asuntos regulatorios.
    LEER MÁS
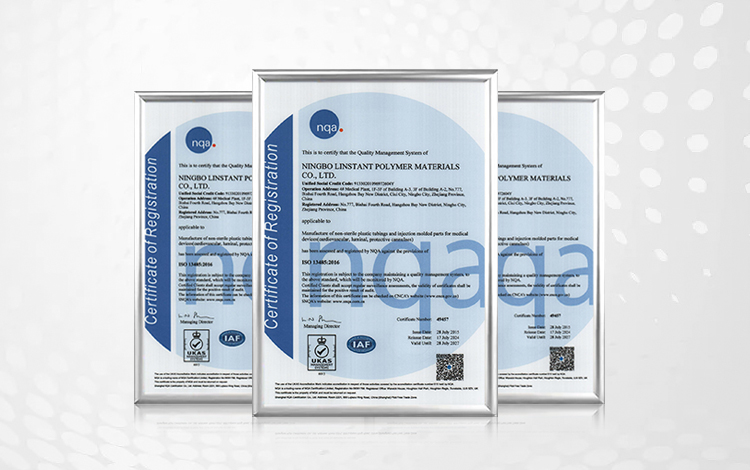
  • Asistencia de certificación
    Estamos certificados para el sistema de gestión de calidad ISO 13485. Nuestro sólido sistema de gestión de calidad proporciona un soporte integral para garantizar que toda la documentación cumpla con los requisitos reglamentarios, facilitando un proceso de certificación de productos sin problemas.
    LEER MÁS
  • Producción en masa
    Tenemos un sistema de gestión de producción maduro y seguimos estrictamente procesos estandarizados para garantizar una entrega oportuna, de alta calidad y precisa. En caso de problemas de calidad, iniciamos inmediatamente un mecanismo de trazabilidad para identificar la causa raíz e implementar acciones correctivas rápidas, asegurando que cada producto que ingrese al mercado cumpla con estrictos estándares de calidad.
    LEER MÁS
Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Neurovascular
    -Microcatéter
    -Catéter de trombectomía por aspiración
    -Tubo de globo
    -Catéter de guía
    -Angiographic Catheter
    -Los tubos de protección
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Sistema oftálmico
    -La cátedra
    -Cánula lacrimal
    -Tubo de drenaje
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Electrofisiología
    -Tubo reforzado con trenza
    -Tubo reforzado con espiral
    -Tubo de poliimida médica
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Cardiovascular
    -Tubo único/doble/tripleballoon
    -Tubería de múltiples lúmenes
    -Tubo de múltiples capas médicas
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Cardiopatía estructural
    -Vaina
    -Revestimientor
    -Balloon Tubing
    -Tubo Termocontraíble de PET/FEP
    -Sistema de entrega de válvulas
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Endoscopio
    -Craid Tubado reforzado
    -Capasos con tubos reforzados
    -Multi-lumen
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Urinario
    -Tubo de bobina urinaria
    -Envoltura de bobina urinaria orientable
    -Canasta de recuperación de piedra (PI)
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Cirugía mínimamente invasiva (MIS)
    -Tubo de globo
    -Argador de estancamiento
    -Palón de muestreo disperable
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Ortopedia
    -Tubo de PEEK
    -Tubo con globo para vértebras
    -Funda de compresión
    Ningbo Linstant Polymer Materials Co., LIMITADO.
    Vascular periférico
    -Tubo reforzado con malla
    -Tubo de bobina reforzado
    -Envoltura introductora
Industrias Servimos
Entendemos los desafíos en diversas industrias y proporcionamos soluciones para satisfacer sus necesidades de producción específicas.
LEER MÁS
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Cabeza
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Pecho
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Cadera
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    Moderno
  • Ningbo Linstant Polymer Materials Co., LIMITADO.
    extremidades inferiores
Sobre Linstant
Ningbo Linstant Polymer Materials Co., Ltd. era un profesional

Fabricantes y proveedores de tubos médicos OEM/ODM

, estableció en 2014 y ahora emplea a más de 400 empleados. Nos especializamos en las tecnologías de procesamiento de extrusión, recubrimiento y postprocesamiento de tubos de polímeros médicos. Nuestro compromiso con los fabricantes de dispositivos médicos se refleja en nuestra precisión, seguridad, diversas capacidades de procesamiento y calidad consistente del producto.
LEER MÁS
  • 0
    Tiempo de establecimiento
  • 0+
    Empleado
  • 0+
    Línea de montaje
Ningbo Linstant Polymer Materials Co., LIMITADO.
NOTICIAS
  • Noticias de la industria
    Nov 18,2026
    Tubos de globos de poliuretano: elección de materiales, estructura de capas y pruebas
    Un catéter con balón intraaórtico de 7,5 Fr se infla y desinfla una vez por latido del corazón, aproximadamente 100.000 ciclos al día dentro de la aorta descendente de un paciente. Un balón de dilatación coronaria debe contener 18 atm sin crecer más allá del diámetro indicado. Ambos se llaman catéteres con balón y solo uno de ellos pertenece al poliuretano. Para los globos flexibles y de baja presión, el poliuretano termoplástico suele ser el punto de partida correcto: se alarga mucho, se pliega formando un perfil pequeño y sobrevive al inflado repetido sin poros. Para trabajos de alta presión y diámetro fijo, generalmente es el incorrecto, y se descubre en la prueba de estallido en lugar de en el laboratorio de cateterismo. Lo que se encuentra entre esos dos resultados es la especificación: química del poliol, dureza, pila de capas y ventana de proceso. Dónde caben los globos de poliuretano y dónde no La propiedad útil del poliuretano no es la resistencia. Es un cumplimiento controlado. Un globo de TPU de 90 A crece significativamente a medida que aumenta la presión, que es exactamente el comportamiento que se desea cuando el dispositivo tiene que superponerse a un lumen de diámetro variable o formar un sello suave y de gran volumen. Bombas de balón intraaórtico: el balón debe inflarse y desinflarse en milisegundos con helio, seguir la curvatura de la aorta y permanecer intacto durante cientos de miles de ciclos. Dispositivos de vía aérea y manguito: manguitos de pared delgada, alto volumen y baja presión que se sellan contra la pared traqueal sin exceder su presión de perfusión. Taponamiento y oclusión: balones esofágicos, gástricos, posparto y de grandes vasos donde el volumen, no la fuerza, hace el trabajo. Dimensionamiento suave y dilatación a baja presión: balones de calibrado periférico y dispositivos de oclusión de vasos utilizados cuando un diámetro fijo no sería seguro. Donde deja de ser una buena idea: dilatación coronaria, posdilatación de stent y cualquier diseño en el que el diámetro etiquetado deba mantenerse dentro de un pequeño porcentaje en todo el rango de presión. Ese es el territorio de los copolímeros en bloque de mascota y poliamida. Un globo de poliuretano obligado a desempeñar esa función no pasará la prueba de estallido o necesitará una pared tan pesada que ya no pueda seguir ni volver a plegarse. Una de las primeras solicitudes de patente sobre el tema, WO2000051660A1, redujo deliberadamente el globo a "un pequeño grupo específico de materiales de poliuretano" en lugar del poliuretano en general. Ese marco todavía se mantiene. El apellido dice muy poco; el poliol y el isocianato que hay detrás lo dicen casi todo. Cuatro decisiones sobre la resina que cambian el globo terminado La química de los polioles es lo primero Los grados de poliol poliéster dan la mayor resistencia a la tracción y al desgarro y la peor resistencia a la hidrólisis; no son una buena opción para una vida útil de tres años, la esterilización con calor húmedo o la condensación repetida durante el envío. Los poliéter polioles resisten la hidrólisis pero son más débiles y sensibles a la oxidación. Los policarbonatopolioles se sitúan en el medio y suelen ser el compromiso seleccionado para implantes de larga duración y componentes adyacentes reutilizables. Isocianato aromático versus alifático El TPU aromático basado en MDI es más fuerte y más barato, y amarillea. Los grados alifáticos basados ​​en H12MDI o HDI mantienen el color y toleran mejor la irradiación gamma, con un módulo más bajo. Los manguitos y cualquier globo sujeto a inspección visual o montaje fotopolimerizable generalmente se especifican como alifáticos sólo por esa razón. La dureza marca la curva de cumplimiento Los grados de los globos médicos van aproximadamente desde Shore 80A hasta 55D. La dureza es el factor principal que determina cuánto crece el diámetro por atmósfera; El espesor de la pared es el segundo. Fijar la dureza al final de un proyecto es costoso porque cambia la ventana de formación, el patrón de pliegue y los parámetros de unión al mismo tiempo. Aditivos y radiopacidad. La carga de sulfato de bario o tungsteno hace que el globo sea visible bajo fluoroscopia, pero cuesta el alargamiento y los compuestos muy cargados pueden volverse quebradizos según el espesor de la pared del globo. Las bandas marcadoras en el eje suelen ser la mejor respuesta. De cualquier manera, el compuesto necesita una evaluación biológica según la norma ISO 10993-1 antes de acercarse a un dibujo de contacto con el paciente. El comportamiento de clase es cualitativo; El diámetro nominal, la presión de estallido nominal y el cumplimiento deben establecerse mediante pruebas según las especificaciones propias del dispositivo. clase de globo Materiales típicos Diámetro versus presión Dispositivos típicos Cumple Poliuretano (éter o policarbonato poliol), silicona. Crece continuamente; diámetro final fijado por presión IABP, manguitos de vía aérea, taponamiento, oclusión Semi-conforme Copolímeros en bloque de poliamida, mezclas Crecimiento moderado hasta una presión nominal Dilatación periférica, predilatación, colocación de stent No conforme PET, nailon orientado Diámetro casi fijo hasta alta presión Dilatación coronaria, posdilatación Cumplimiento Plegar/reperfilar Fuerza de estallido vida de fatiga Estabilidad hidrolítica Poliuretano (TPU) Copolímero de bloque de poliamida PET El gráfico es un índice cualitativo de las compensaciones del diseño a partir del comportamiento general del material, no un conjunto de valores de prueba medidos. Muestra por qué un catéter con balón dócil y un balón de angioplastia rara vez comparten material: el poliuretano y el PET se asientan casi uno frente al otro en los mismos cinco ejes. Capa simple, doble o triple: lo que realmente hace el muro La mayoría de los globos de poliuretano no son una única pared extruida. La pila de capas existe porque ningún TPU puede ser lo suficientemente suave como para replegarse, lo suficientemente fuerte como para adherirse al eje y lo suficientemente suave como para seguir al mismo tiempo. Capa exterior: cumplimiento y acabado. Capa de unión: unión entre capas Capa interior: lubricidad, unión del eje. Lumen: trayectoria de inflación La capa exterior dicta cómo se pliega el globo y cómo se libera de su envoltura; una piel un poco más dura se vuelve a plegar de forma más predecible. La capa interna mira hacia la luz de inflación y lleva la unión del eje. Las capas de unión existen sólo porque las dos capas funcionales rara vez se unen entre sí: en un tubo de globo de tres capas, la capa intermedia realiza trabajo químico, no mecánico. El número de capas también influye en el costo y el tiempo de entrega: una coextrusión de tres capas multiplica la pila de tolerancia, por lo que el diámetro interior y la concentricidad de la pared del tubo terminado son más importantes que el calibre nominal. Ésa es la especificación sobre la que vale la pena discutir antes de lanzar las herramientas. Tubos médicos con balón para cuerpos de catéteres de dilatación Tubos de balón de una, dos y tres capas con tolerancias estrictas, opciones de materiales y personalización de la presión de estallido para su revisión antes de lanzar las herramientas. Ver producto → De la extrusión al globo plegado: las ventanas de proceso El poliuretano es mucho menos tolerante que el nailon en la extrusora y en el formador de globos, principalmente por una razón: absorbe la humedad. La resina que ha estado abierta al aire de la planta durante un turno se hidrolizará en el barril y el resultado son microburbujas que solo aparecen una vez que el globo se infla y se presuriza. Secado hasta un punto de rocío verificado antes de cada ejecución, con tiempo de residencia en la tolva controlado. Concentricidad de la pared medida en función de la longitud del cuerpo del globo, no promediada en todo el tubo. Soplado libre o soplado con molde en una ventana de temperatura lo suficientemente estrecha como para que la reducción no adelgace un lado de la pared. Unión térmica o láser al eje, luego plegado y ajuste envolvente, que fija el perfil de inserción. Debido a que estos pasos interactúan, los ingenieros generalmente se benefician al comprar tubos y formar soporte de una sola fuente en lugar de ensamblar una cadena de proveedores de un solo proceso. Una descripción útil de cómo El tubo con balón se aplica en todos los tipos de dispositivos. ayuda a enmarcar las tolerancias antes de cotizar. Tubos médicos multicapa para catéteres y sistemas de administración Tubos de doble y triple capa con capas unidas, tolerancias estrictas y materiales seleccionables para diseños de catéteres, infusión y drenaje que requieren control dimensional. Ver producto → Verificación: qué probar y qué dice el estándar Para los catéteres de dilatación con balón, la norma ISO 10555-4 es la referencia que esperan la mayoría de los reguladores; impulsa la declaración de presión de rotura nominal en lugar de una única cifra de fábrica. Para manguitos, dispositivos de taponamiento y bombas, se aplica el estándar específico del dispositivo aplicable, pero las pruebas a continuación son las mismas en casi todas las presentaciones. Presión de estallido, con la media menos un margen estadístico como valor etiquetado. Curva de cumplimiento: diámetro frente a presión en todo el rango de trabajo, no solo a la presión nominal. Fatiga cíclica: inflación y deflación hasta un número definido, luego fugas y estallidos. Fuerza de unión en la unión del globo con el eje, húmedo y seco. Integridad de partículas y recubrimiento, además de una nueva prueba después del ciclo de esterilización validado. Una adición específica del poliuretano: mida tanto la fluencia como el estallido. Un globo flexible mantenido a presión durante horas se relaja y crece, por lo que una prueba de corta duración puede superar un diseño que se desplaza fuera de su diámetro clínico en la sala. Seis preguntas que vale la pena hacerse antes de cortar las herramientas ¿Qué familia de polioles e isocianatos es de este grado? ¿Está documentada la afirmación de hidrólisis en lugar de asumirse? ¿Cuáles son el espesor de la pared y las tolerancias de concentricidad a lo largo de la longitud del cuerpo del globo? ¿Se pueden suministrar tubos de una, dos y tres capas desde un lote de resina controlado? ¿Cómo se seca y manipula la resina entre el secado y la extrusora? ¿Para qué ciclos de esterilización se ha validado realmente el grado? ¿Cuál es la ruta de control de cambios si un proveedor de resina cambia una formulación? Acerca de Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. se estableció en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicional, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. La empresa opera desde una instalación de sala blanca que cumple con GMP de casi 20.000 metros cuadrados en Ningbo, con líneas de extrusión importadas que ofrecen coextrusión simple, doble y triple, líneas de extrusión de PEEK, equipos de trenzado, bobinado y recubrimiento, y capacidad de soldadura y conformado, todo ello respaldado por la certificación ISO 13485:2016 y un centro dedicado. Servicio OEM/ODM para clientes que necesitan diseño y fabricación bajo un mismo techo. Preguntas frecuentes P1. ¿Para qué se utiliza un catéter con balón de poliuretano? Principalmente trabajo dócil y de baja presión: bombas con balón intraaórtico, manguitos de traqueostomía y vías respiratorias, balones de taponamiento y dispositivos de oclusión de vasos blandos. No es la opción habitual para la angioplastia de alta presión. P2. ¿Es el poliuretano un material para globos que cumple o no? Conforme a semiconforme, dependiendo de la dureza y la pared. Los grados Shore 80A crecen mucho con la presión; Los grados 55D crecen menos pero aún mucho más que el PET. P3. ¿Qué presión puede aguantar un globo de poliuretano? Es específico del diseño. Los dispositivos de baja presión funcionan en el rango de psi a baja atmósfera de un solo dígito, y la presión de explosión nominal debe establecerse mediante pruebas, nunca tomadas de una hoja de datos de resina. P4. ¿Por qué los globos de poliuretano se degradan a lo largo de su vida útil? Hidrólisis, principalmente. Los grados de poliol poliéster absorben la humedad y pierden resistencia a la tracción; los grados de poliéter y policarbonato poliol lo resisten mejor, y el embalaje y el secado controlan el resto. P5. ¿Cuál es la diferencia entre los tubos de balón de una sola capa y de tres capas? Una sola pared debe equilibrar suavidad, unión y acabado superficial al mismo tiempo. Los tubos de triple capa separan esos trabajos en una capa exterior, una de unión y una interior, a costa de una pila de tolerancia más larga. P6. ¿Se pueden esterilizar con rayos gamma los globos de poliuretano? Sí, con la nota adecuada. El TPU alifático tolera la gamma mucho mejor que los grados aromáticos, que tienden a amarillear y pueden sufrir escisión de cadena; EtO es la alternativa común para los compuestos sensibles a la humedad. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section .viz{width:440px;margin:0 auto 16px;display:block;}.article-section .viz svg{width:100%;height:auto;display:block;}.article-section .faq{display:grid;grid-template-columns:repeat(2,1fr);gap:12px;margin-bottom:12px;}.article-section .faq-item{background:#f1f7fd;border-left:4px solid #1f6fb2;border-radius:6px;padding:12px 14px;}.article-section .faq-q{font-size:16px!important;font-weight:bold;color:#14456e;margin-bottom:6px;}.article-section .faq-a{font-size:15px!important;color:#333333;margin-bottom:0;}@media (max-width:640px){.article-section .viz{width:100%;}.article-section .faq{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
  • Noticias de la industria
    Nov 11,2026
    Fabricación de catéteres con balón: aplicaciones, criterios de selección y orientación práctica
    Un globo que pasa una prueba de estallido en el banco aún puede fallar en el laboratorio de cateterismo, y la causa raíz casi siempre está aguas arriba del banco de ensamblaje: un tubo extruido con una pared excéntrica o una unión de cuello que parecía cerrada bajo un microscopio pero nunca completamente fusionada. Ésa es la incómoda realidad de la fabricación de catéteres con balón. Los escalones visibles llaman la atención; El tubo extruido tiene la culpa. Entonces, primero la conclusión: la calidad en la fabricación de catéteres con balón se decide en dos puntos: la extrusión del tubo y la unión del balón con el eje. Controle esos dos y el plegado, el recubrimiento, el embalaje y la esterilización se volverán predecibles. Pierda el control de cualquiera de los dos y ninguna inspección final recuperará el rendimiento. La anatomía de la construcción de un catéter con balón Antes de culpar a un proceso, es útil nombrar las interfaces que llevan la cadena de tolerancia: la luz de la guía debe aceptar un alambre de 0,014 pulgadas para trabajo coronario (0,035 pulgadas para dispositivos periféricos), las bandas marcadoras radiopacas deben engarzarse sin agrietar el tubo interno y el cono del globo debe coincidir lo suficiente con el diámetro del eje para que la unión del cuello sea continua alrededor de la circunferencia. 1 2 3 4 5 1 Eje multicapa o trenzado 2 Unión de cuello de globo 3 Bandas marcadoras radiopacas 4 Cuerpo y cono del globo. 5 Punta cónica atraumática Dónde realmente falla la fabricación de catéteres con balón Cuatro modos de falla representan la mayor parte del desperdicio y el retrabajo en un programa de globos, y ninguno de ellos aparece en la inspección final hasta que es demasiado tarde: Pared excéntrica en el tubo del globo. El lado delgado llega a estallar primero, por lo que la curva de cumplimiento cambia de un lote a otro incluso cuando la dimensión nominal de la pared cumple con las especificaciones. Fusión incompleta del cuello. Una unión que sella a 4 atm y filtra a la presión de estallido nominal pasará siempre una prueba de fuga de baja presión. Engarzado de la banda marcadora demasiado apretado. Grieta el revestimiento interior, produciendo una fuga lenta que sólo aparece después de repetidos ciclos de inflación. Humedad en resina de nailon. Las poliamidas absorben agua y la resina húmeda produce huecos y un comportamiento de formación impredecible durante el moldeo por soplado. La interacción entre la distensibilidad del globo y la rigidez del eje se trata con más detalle en este vistazo a Diseño y rendimiento del catéter de dilatación con balón. , que es un punto de partida útil antes de bloquear la especificación de un tubo. Tubería de globo: la especificación es el producto Los tubos para globos normalmente se extruyen de nailon 12, pebax, mascota o poliuretano, y la estructura de las capas es una decisión de diseño más que una clasificación de calidad. Los tubos de una sola capa son la ruta más simple, la coextrusión de dos capas separa el cumplimiento de la capacidad de unión, y las estructuras de tres capas dividen el trabajo de tres maneras: una capa interna adaptada para la unión, un núcleo que aporta resistencia y una piel exterior que controla la trazabilidad y la adhesión del recubrimiento. Tubos con balón personalizados para cuerpos de catéteres de dilatación Revise las opciones de extrusión con tolerancias estrictas, capas simples a triples y datos de concentricidad relevantes para la dispersión de la presión de estallido en los cuerpos de los globos. Ver producto → El número de capas debe elegirse según el cumplimiento y la fuerza de unión que debe ofrecer el dispositivo terminado, no según el catálogo del proveedor. Construcción Materiales típicos lo que resuelve cuidado Una sola capa Nailon 12, Pebax Control de cumplimiento sencillo, menor costo La resistencia del cuello depende completamente de la resina base. dos capas nailon 12 con Pebax o PU Equilibra el cumplimiento con la vinculabilidad La calidad de la interfaz colapsa si las temperaturas de coextrusión varían tres capas Capa de unión, núcleo estructural, piel exterior. La resistencia, el cumplimiento y la unión se tratan por separado. Más variables de matriz; La concentricidad necesita un estricto control del proceso. Las tolerancias de concentricidad suelen ser más importantes que las dimensiones nominales. Un tubo producido con una excentricidad de 0,0015 formará un globo con una pared que varía alrededor de la circunferencia, y esa variación se muestra directamente como dispersión en la presión de estallido. Pregunte por la cifra de concentricidad, no sólo el OD y el ID. El eje fija el techo del rendimiento Un globo sólo puede ser tan bueno como el eje sobre el que se asienta. La capacidad de empuje, la resistencia a las torceduras y la transferencia de torsión provienen de la construcción del eje, que generalmente es una cubierta exterior de Pebax o nailon sobre una trenza de acero inoxidable o nitinol, con un revestimiento de PTFE para mantener el alambre guía en movimiento libremente. Las extrusiones multicapa permiten que un tubo lleve una sección distal suave, una sección proximal rígida y una luz lúbrica sin un paso de ensamblaje separado. Tubos médicos multicapa para ejes de catéter Revise las extrusiones multicapa para ejes de catéter, con combinaciones de materiales internos y externos, tolerancias estrictas y tubos flexibles duraderos para dispositivos médicos. Ver producto → Para aplicaciones periféricas y de alta presión, el ángulo de la trenza y el número de cables deciden cuánta presión soporta el eje antes de ovalizarse. Esa especificación debe acordarse antes de fijar la curva de cumplimiento del globo, porque los dos se prueban juntos en un dispositivo de seguimiento e inflación. Formación de globos: calor, estiramiento y curva de cumplimiento El conformado es un proceso de moldeo por soplado y estiramiento. El tubo se preacondiciona, se introduce en la ventana de formación de su polímero, se estira axialmente y se expande radialmente con nitrógeno dentro de una cavidad del molde, luego se enfría bajo presión y se recoce para aliviar la tensión residual. El soplado libre sin molde da como resultado un globo más redondo y con un diámetro de trabajo menos definido; La formación de moldes proporciona dimensiones repetibles, razón por la cual la mayoría de los balones coronarios y periféricos se moldean. Cumplimiento Fuerza de estallido ventana de bonos 0 1 2 3 4 5 ■ Nylon 12 ■ Pebax ■ PET Pantalla cualitativa ilustrativa basada en tendencias generales de propiedades publicadas para estas familias de polímeros; datos de prueba no medidos. El resultado del formado es la curva de cumplimiento, la relación entre la presión de inflado y el diámetro del globo. Los balones semiflexibles de nailon y Pebax crecen con la presión y se sienten más blandos en la lesión; Los globos de PET no conformes mantienen su diámetro y son adecuados para la dilatación a alta presión. La presión de estallido nominal se deriva estadísticamente de una muestra analizada y no de un solo balón, y la norma ISO 10555-4 establece los requisitos para los catéteres de dilatación con balón utilizados en el trabajo intravascular. Unir el globo al eje La unión del cuello es donde se originan la mayoría de las quejas en el campo, y el método lo dicta el par de materiales y el diámetro, no lo que ya posee la línea. Un método que funciona de manera confiable en un cuello de Pebax de 3,0 mm puede fallar completamente en un balón de PET de 1,5 mm, por lo que la validación de la unión debe seguir la combinación de materiales real. Método como funciona Más adecuado para Riesgo Reflujo térmico bajo termocontracción. Un tubo retráctil comprime el cuello mientras el calor fusiona el polímero. Cuellos de Pebax y nailon en producción en volumen. La fuerza de recuperación y la velocidad de enfriamiento deben validarse para cada tamaño. Unión láser Dosis de calor localizada y controlable en la línea de unión Diámetros pequeños y cuellos cortos La deriva de energía puede carbonizarse o dejar una banda sin fusionar adhesivo de curado UV Curado a baja temperatura con exposición a la luz. Materiales diferentes, ensamblajes de PET. Curar las sombras en construcciones opacas; tensión de contracción cianoacrilato Temperatura ambiente, fraguado rápido Prototipos y tiradas cortas Articulación frágil con vida de fatiga limitada Tubo termorretráctil FEP para uniones de catéter Revise los tubos termocontraíbles de FEP para ejes de catéteres compuestos y uniones de cuello, con lubricidad, aislamiento y resistencia química para procesos de unión. Ver producto → Cualquiera que sea la ruta elegida, la calificación es la misma: tracción en el cuello, pruebas de fugas antes y después de repetidos ciclos de inflación y una sección transversal para confirmar que la unión es continua en 360 grados. Una unión parcial es el defecto más costoso del proceso, porque pasa todas las pruebas de baja presión y falla sólo en el entorno clínico. Qué auditar antes de firmar Las auditorías de proveedores en este sector tienden a converger en las mismas seis preguntas. Pregúnteles en este orden: ¿El certificado ISO 13485:2016 está dirigido a la extrusión de polímeros y al ensamblaje de catéteres, y no solo al comercio? ¿Qué clase de sala limpia cubre la formación de globos y la unión de cuellos, y cómo se monitorean las partículas? ¿Existe IQ/OQ/PQ documentado para cada estación de formación y unión, o solo para las extrusoras? ¿Se pueden rastrear los lotes de resina hasta los lotes de dispositivos terminados y hacia atrás desde una queja? ¿La concentricidad se mide en línea o se toma una muestra al final del experimento? ¿Cómo se muestrean estadísticamente la presión de estallido, los ciclos de fatiga y la fuerza de unión, y quién firma la liberación del lote? Las respuestas que describen un proceso en lugar de un certificado suelen ser las más confiables. Acerca de LINSTANT Ningbo LINSTANT Polymer Materials Co., Ltd. se estableció en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicional, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. Para programas que necesitan diseño de tubos, formación de globos y procesamiento secundario bajo un solo sistema de calidad, nuestro Servicio de desarrollo de catéteres OEM/ODM cubre el camino desde la especificación hasta la producción en serie. Preguntas frecuentes ¿Qué es la fabricación de catéteres con balón? Es la secuencia que convierte el tubo de polímero extruido en un dispositivo de dilatación terminado: extrusión del tubo del globo, moldeo por soplado del globo, ensamblaje del eje con bandas marcadoras, unión del cuello, plegado, recubrimiento y esterilización bajo un sistema de calidad ISO 13485. ¿Qué materiales se utilizan en la fabricación de catéteres con balón? El nailon 12 y el Pebax dominan los globos semiflexibles, el PET se elige cuando se requiere alta presión y baja flexibilidad, y el poliuretano aparece en diseños especializados. Los ejes combinan Pebax o nailon con un revestimiento de PTFE y trenza de acero inoxidable o nitinol. ¿Cuál es la diferencia entre globos conformes y no conformes? Los balones semiflexibles crecen a medida que aumenta la presión y se sienten más blandos en la lesión; Los globos no conformes, como los de PET, mantienen su diámetro en todo el rango de trabajo. La elección determina la curva de cumplimiento, la presión de estallido nominal y la sensación de manejo. ¿Cuál es la presión de estallido nominal de un catéter con balón? La presión de estallido nominal es la presión que estadísticamente se espera que sobreviva un globo, derivada de las pruebas de estallido en una muestra en lugar de en un solo globo. La norma ISO 10555-4 establece los requisitos para los catéteres de dilatación con balón. ¿Cómo se adhiere un balón al eje de un catéter? Más comúnmente mediante reflujo térmico debajo de un tubo termorretráctil, mediante unión láser o con adhesivo de curado UV. La unión debe ser continua alrededor de toda la circunferencia, porque una unión parcial pasa una prueba de fuga a baja presión y falla en el momento de explosión nominal. ¿Qué certificación debe tener un fabricante de catéteres con balón? Como mínimo, la norma ISO 13485:2016 abarca la extrusión y el ensamblaje del catéter, las condiciones controladas de la sala limpia para la formación y la unión, y la esterilización validada. La trazabilidad del lote desde la resina hasta el dispositivo terminado es lo que los reguladores examinan primero. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f4f7fa;text-align:left;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart-figure{width:440px;margin:18px auto;padding:0;}.article-section .chart-figure svg{display:block;width:100%;height:auto;}.article-section .chart-caption{font-size:13px;color:#6b7280;text-align:center;margin-top:6px;}.article-section .iso-legend{display:flex;flex-wrap:wrap;gap:6px 14px;font-size:13px;color:#374151;margin-top:10px;justify-content:center;}.article-section .iso-legend span{display:inline-flex;align-items:center;gap:5px;}.article-section .iso-legend b{display:inline-block;width:16px;height:16px;line-height:16px;border-radius:50%;background:#1d6fa5;color:#ffffff;text-align:center;font-size:10px;}.article-section .chart-figure .iso-legend:nth-of-type(2) b{border-radius:2px;background:#1d6fa5;}.article-section .chart-figure .iso-legend:nth-of-type(2) span:nth-child(2) b{background:#5aa7d6;}.article-section .chart-figure .iso-legend:nth-of-type(2) span:nth-child(3) b{background:#a8cde6;}.article-section .company-block{background:#f6f8fa;border:1px solid #e2e8ee;border-left:4px solid #1d6fa5;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#eff6fb;border:1px solid #cfe4f2;border-radius:8px;padding:12px 14px;}.article-section .faq-item h3{font-size:15px;margin-bottom:6px;color:#12527c;}.article-section .faq-item p{font-size:14px!important;margin-bottom:0;color:#33404d;}@media (max-width:640px){ .article-section .chart-figure{width:100%;} .article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
  • Noticias de la industria
    Nov 04,2026
    ¿Qué es el PEEK? Propiedades clave, grados y aplicaciones médicas explicadas
    Del mismo polímero beige se pueden cortar una jaula de fusión espinal, un revestimiento de microcatéter, un cojinete de bomba y un anillo de sujeción semiconductor. Ese polímero es Ojeada, y la respuesta corta a "qué es Ojeada" es la siguiente: es un termoplástico de ingeniería semicristalino de la familia de las poliariletercetonas que mantiene una resistencia mecánica útil hasta aproximadamente 250 °C, resiste la mayoría de los productos químicos y puede extruirse, moldearse o mecanizarse. La respuesta más larga es dónde los proyectos tienen éxito o fracasan, porque la selección de calidad, la cristalinidad y la ventana de procesamiento deciden si las propiedades de la hoja de datos sobreviven en la pieza terminada. Química PEEK en términos sencillos La poliéter éter cetona toma su nombre de su estructura principal: anillos de benceno aromáticos unidos por dos enlaces éter y un enlace cetona, que se repiten en un patrón regular. Esa regularidad permite que las cadenas se empaqueten en regiones cristalinas, generalmente entre el 25 y el 35 por ciento del volumen, dependiendo de cómo se enfrió y recoció la pieza. La fase cristalina aporta rigidez, resistencia a la fatiga y resistencia a los disolventes; la fase amorfa proporciona dureza. Dos números enmarcan todo lo demás. La temperatura de transición vítrea se sitúa en unos 143 °C, donde la fase amorfa comienza a ablandarse. El punto de fusión es de unos 343 °C, por lo que el equipo de procesamiento de PEEK debe funcionar a cerca de 380 °C. Entre esos dos números, PEEK se comporta como un sólido rígido y resistente a la fluencia en lugar de un plástico gomoso, que es precisamente la razón por la que desplaza el metal en las piezas de desgaste y los componentes de los implantes. Vale la pena comentar con antelación un detalle normativo: el PEEK no contiene flúor. No es un fluoropolímero ni un PFAS. En un momento en que las sustancias perfluoroalquiladas y polifluoroalquiladas enfrentan una fuerte presión regulatoria, ese solo hecho ha alejado a más de un equipo de diseño del PTFE y se ha acercado al PEEK. El perfil de la propiedad detrás de la reputación Las cifras publicadas para PEEK sin rellenar se agrupan estrechamente entre proveedores, lo que hace que la redacción de especificaciones sea más fácil que para los plásticos básicos. Valores típicos de PEEK sin relleno a temperatura ambiente; Los grados de relleno, rodamiento e implante difieren. Propiedad Valor típico Qué significa en diseño densidad 1,30-1,32 g/cm³ Aproximadamente una sexta parte del peso del acero para el mismo volumen Transición vítrea (Tg) ≈143°C La rigidez comienza a caer por encima de este punto. Punto de fusión (Tm) ≈343°C Establece la ventana de procesamiento de fusión cerca de 350–400 °C Temperatura de servicio continuo ≈250 °C en el aire Límite de carga a largo plazo, dependiente del grado Resistencia a la tracción 90-100 MPa Comparable a algunas aleaciones de aluminio por unidad de peso. Módulo de flexión 3,6–4,1 GPa Más cerca del hueso cortical que el titanio. Absorción de agua ≈0,15% (24 h), ≈0,5% saturado Las dimensiones cambian ligeramente en vivo; permitirlo Inflamabilidad UL 94 V-0 a 1,5 mm, bajo nivel de humo Útil en interiores de aviones y ferrocarriles. Resistencia química Insoluble en disolventes comunes. Atacado únicamente por ácido sulfúrico concentrado. Temperatura máxima típica de servicio continuo (°C) Poliimida (PI) 300 PTFE 260 PEEK 250 PPP 220 PCTFE 120 Valores aproximados de hojas de datos de polímeros publicadas; Los límites reales dependen de la carga, el medio y el espesor de la pared. Lea estas cifras como un piso más que como un techo. Un grado con un 30 por ciento de vidrio aumenta el módulo y reduce la expansión térmica; un grado relleno de carbón agrega resistencia al desgaste y conductividad eléctrica; Las adiciones de sulfato de bario hacen que el PEEK sea radiopaco cuando un médico necesita verlo bajo fluoroscopia. PEEK frente a PTFE, poliimida y PPP Amplia comparación de grados vacantes; cada familia tiene muchas variantes de especialidad. Propiedad PEEK PTFE poliimida PPP Uso continuo (°C) ≈250 ≈260 ≈300 ≈220 Resistencia a la tracción (MPa) 90–100 20–30 90-110 75–85 Resistencia al desgaste Excelente pobre bueno bueno Procesable en fusión si Difícil No si Contiene flúor No si No No Costo relativo del material Alto Medio Alto Medio Elija PTFE cuando predominen la fricción y la inercia y la carga mecánica sea ligera; su flujo en frío bajo compresión es el modo de falla habitual. Elija poliimida cuando la temperatura exceda la que PEEK puede soportar y la pieza sea delgada, como una capa de refuerzo de catéter, pero recuerde que no se puede procesar en fusión. Elija PPS cuando el costo impulse la decisión y la exposición a sustancias químicas se mantenga moderada. Elija PEEK cuando un componente deba soportar una carga estructural, sobrevivir a esterilizaciones repetidas y permanecer radiotransparente al mismo tiempo. De la resina a la pieza terminada PEEK absorbe suficiente humedad y debe secarse antes de fundirse, normalmente a 150 °C durante tres horas o más en un secador desecante. Luego, el procesamiento de la masa fundida se realiza entre 350 y 400 °C con temperaturas del molde o matriz de entre 170 y 200 °C, y el recocido por encima de la transición vítrea genera la cristalinidad que proporciona las propiedades especificadas. Omita el recocido y obtendrá una pieza que se verá bien y funcionará por debajo de las expectativas. Cuatro rutas cubren la mayor parte de la producción: extrusión en varillas, películas y tubos; moldeo por inyección de geometrías complejas; moldeo por compresión de grandes losas; y mecanizado a partir de formas originales. Los tubos médicos generalmente provienen de extrusión o mecanizado, y la conversación sobre tolerancias es importante desde el principio: los dibujos médicos comúnmente indican tolerancias de diámetro interno en el rango de ±0,02 a ±0,05 mm, lo cual se puede lograr pero debe inspeccionarse con el método correcto. Alto-Precision PEEK Tubing for Medical Applications Tubos PEEK de precisión con diámetros internos de 0,10 a 23,00 mm y tolerancias de diámetro exterior ajustadas para tamaños pequeños, adecuados para catéteres y componentes endoscópicos. Ver producto → Los tubos termorretráctiles son una herramienta separada pero relacionada: una funda de PEEK o FEP se contrae sobre el eje de un catéter durante el reflujo, comprimiendo las capas sin agregar una pared exterior permanente. Tubo termorretráctil PEEK para componentes sensibles Funda PEEK termorretráctil con una relación de 1,3/1,4 y una temperatura de recuperación de 170 a 190 °C, adecuada para proteger componentes sensibles y conexiones críticas en conjuntos médicos. Ver producto → Donde PEEK gana su precio en dispositivos médicos Tres propiedades concentran la mayor parte del caso médico. En primer lugar, la radiolucidez: un componente de PEEK sin relleno es invisible en los rayos X y produce muchos menos artefactos en la resonancia magnética que el titanio, por lo que las imágenes a su alrededor se mantienen limpias. En segundo lugar, el módulo: con aproximadamente 3,6 GPa, el PEEK está mucho más cerca del hueso cortical que las aleaciones metálicas, lo que reduce la protección contra la tensión en los dispositivos espinales y de trauma. En tercer lugar, la estabilidad de la esterilización: PEEK tolera los ciclos gamma, de óxido de etileno y de vapor sin el amarillamiento o la fragilización que afecta a los polímeros más baratos. En el trabajo con catéteres, PEEK aparece como segmentos de eje de alta rigidez, revestimientos trenzados y alternativas de hipotubos donde se necesita aislamiento eléctrico o térmico. Si desea una visión más profunda de cómo se comporta el material en forma de tubo, esta descripción general de tubo de PEEK Cubre el espesor de la pared, la rectitud y la práctica de tolerancia. El PEEK mecanizado también sirve para el desarrollo de dispositivos: implantes de prueba, accesorios de esterilización, mangos de instrumentos y bancos de pruebas que no deben rayar ni contaminar lo que contienen. Piezas de PEEK mecanizadas con precisión para dispositivos médicos Piezas de PEEK mecanizadas con precisión para implantes de prueba, accesorios de esterilización, mangos de instrumentos y componentes de dispositivos médicos, con alta dureza, resistencia a la corrosión y biocompatibilidad. Ver producto → Costo, plazo de entrega y riesgo de sustitución El compuesto PEEK normalmente cuesta un orden de magnitud más por kilogramo que el POM, el PBT o el nailon, y los lotes de calidad para implantes con trazabilidad completa se sitúan nuevamente por encima de eso. El precio rara vez es el factor decisivo en un componente pequeño, pero domina en una vivienda grande. De ello se desprenden dos consecuencias prácticas. Diseñe el espesor de pared que realmente necesita en lugar del espesor heredado de una pieza metálica. Y confirme que el grado esté disponible en la forma que necesita antes de congelar el diseño, porque los grados especiales a menudo conllevan plazos de entrega más largos y cantidades mínimas más altas que el stock natural sin llenar. El riesgo silencioso es la sustitución. El PEEK se parece a varios polímeros beige más baratos, y se sabe que los proveedores envían un grado no verificado cuando aumenta la demanda. Solicite la trazabilidad del lote, un certificado de análisis con el grado exacto y la confirmación del origen de la resina. Cinco comprobaciones antes de que PEEK entre en un sorteo Confirme la temperatura de servicio real, incluidas las excursiones cortas, en lugar de citar la cifra principal de 250 °C. Decida si la pieza necesita recocido y quién es responsable de ello. Enumere todos los químicos con los que la pieza entrará en contacto; PEEK es resistente de amplio espectro pero no universal. Indique el método de inspección junto con la tolerancia, especialmente para los diámetros internos de los tubos. Haga coincidir el grado con la aplicación: los grados industrial, médico y de implantes no son intercambiables. Acerca de Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. se estableció en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicional, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. Nuestra capacidad de extrusión, moldeo por inyección y mecanizado de PEEK se suma a Servicios OEM y ODM para fabricantes de dispositivos que necesitan un socio fabricante en lugar de un catálogo. PEEK: Preguntas frecuentes P1. ¿Para qué se utiliza el plástico PEEK? Sellos, cojinetes, componentes de bombas y válvulas, soportes aeroespaciales, piezas de semiconductores, jaulas espinales, estructuras dentales y tubos de catéter: en cualquier lugar donde el calor, el desgaste o la exposición química descarten los plásticos de ingeniería comunes. P2. ¿Qué temperatura puede soportar el PEEK? Alrededor de 250 °C continuamente en el aire para grados sin relleno, con un punto de fusión cercano a 343 °C. Es posible realizar excursiones breves por encima del límite continuo, pero necesitan una validación específica de la aplicación. P3. ¿El PEEK es más fuerte que el metal? No en términos absolutos: la resistencia a la tracción de 100 MPa está muy por debajo del acero inoxidable. Pero por unidad de peso, el PEEK compite con el aluminio y nunca se corroe ni irrita las soldaduras. P4. ¿PEEK es un PFAS o un fluoropolímero? No. PEEK no contiene flúor, por lo que queda fuera de las discusiones sobre restricciones de fluoropolímeros y PFAS. Ésta es una de las principales razones por las que algunos equipos abandonan el PTFE. P5. ¿PEEK es biocompatible y de grado médico? Hay grados médicos y de implantes de PEEK disponibles y comúnmente se prueban según ISO 10993 y USP Clase VI. Nunca deben sustituirse por calidades industriales. P6. ¿Cuánto cuesta PEEK? Los precios de los compuestos suelen ser un orden de magnitud superiores a los de los plásticos de ingeniería básicos, y los grados de implantes vuelven a costar más. Las tolerancias estrictas y los volúmenes pequeños aumentan aún más el precio de la pieza. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
  • Noticias de la industria
    Oct 20,2026
    CDMO de fabricación de catéteres orientables: control del eje, la punta y el ensamblaje
    Un catéter orientable puede pasar una prueba de deflexión en banco y aún así sentirse vago en un vaso tortuoso. La causa habitual no es sólo el mango; es una variación acumulada a lo largo del eje, el refuerzo, la unión de la punta, la trayectoria del cable de tracción y el método de inspección. La conclusión práctica: elegir una CDMO que fabrique catéteres orientables y que sea propietaria de esas interfaces bajo un sistema de calidad, en lugar de coordinar a cuatro proveedores y esperar que la acumulación se mantenga dentro de la tolerancia. Lo que realmente controla una CDMO de fabricación de catéteres orientables En los programas de catéteres orientables, una CDMO no es un proveedor de tubos con un banco de montaje. Debe poseer transferencia de diseño, extrusión, refuerzo, reflujo, formación de puntas, integración de mangos, desarrollo de métodos de prueba, validación de procesos y producción en serie. Ese alcance es importante porque la desviación es un resultado a nivel de sistema. Un cambio en la lubricidad del revestimiento, la tensión de la trenza o el curado del adhesivo pueden mover la curva de fuerza-desplazamiento lo suficiente como para que el mango ya no cumpla con las expectativas del médico. La siguiente tabla es una lista de verificación útil durante la calificación de proveedores. Pida a cada candidato que marque qué pasos son internos, cuáles son subcontratados y cómo se controlan los parámetros críticos del proceso en la transferencia. Tabla 1. Interfaces de proceso donde se gana o se pierde el rendimiento del catéter orientable. Etapa del proceso Modo de falla común Lo que la CDMO debería controlar Extrusión Desviación de ID/OD, ovalidad, unión débil del revestimiento Temperatura de fusión, velocidad de extracción, medición láser, SPC y trazabilidad de lotes Refuerzo Variación del paso de la trenza, separación de la bobina, terminación suelta Tensión del cable, cobertura, paso, anclaje final e inspección durante el proceso. Reflujo y unión Adelgazamiento de la cubierta, absorción del adhesivo, unión débil de las puntas Perfil térmico, soporte de mandril, control de curado y pruebas de pelado Manejar y tirar del cable. Juego, alta fricción, alambre retorcido Radio de recorrido, pretensión, lubricación, topes de recorrido y pruebas de ensamblaje completo Inspección de liberación Pasa la verificación visual pero se siente mal en uso Ángulo de deflexión, histéresis fuerza-desplazamiento, respuesta de torsión, pruebas de fugas y partículas Una pregunta más fuerte no es "¿Puedes hacer este catéter?" sino "Muéstreme el mapa del proceso, los atributos críticos para la calidad y el método de prueba que utilizará para demostrar la repetibilidad de la deflexión". Una CDMO que puede responder con datos, instalaciones y trazabilidad suele estar mejor preparada para la transferencia de diseños que una que responde con un catálogo. El diseño para la fabricación comienza con el eje, no con el mango Un catéter orientable es una vía de fuerza: mango, alambre de tracción, anillo de anclaje, bobina o trenza de compresión, revestimiento, funda y punta. El cable de tracción no actúa solo. Tensa la estructura distal y comprime el eje; Si el forro tiene una fricción inconsistente o la funda se arrastra, el mango puede sentirse apretado mientras que la punta se retrasa. Esa pérdida de movimiento a menudo se atribuye a la manija, pero la causa raíz se encuentra aguas arriba. El diseño del eje debe revisarse antes de cortar las herramientas. La CDMO necesita definir el espesor de la pared, el ángulo de la trenza, la separación de la bobina, el acoplamiento de reflujo, la longitud de la conexión y el radio de enrutamiento del cable de tracción como una ventana controlada, no como un valor nominal único. Aquí es también donde la selección de materiales resulta práctica. Los revestimientos de poliimida y PTFE, las cubiertas de PEEK, PEBA, TPU y fluoropolímero aportan cada uno un equilibrio diferente de rigidez, lubricidad, capacidad de unión y compatibilidad con la esterilización. Construcción de eje orientable (esquema) Chaqueta exterior Trenza o bobina Forro de baja fricción Luz del cable de tracción Zona de unión de punta No a escala; sólo para discusión de revisión de diseño. Una revisión DFM útil compara el diseño con el proceso. ¿Se puede terminar la trenza sin grumos? ¿Se puede inspeccionar la unión de la punta sin cortar la pieza? ¿Se puede lavar el lumen del cable de tracción y comprobar si hay fugas? Si la respuesta es no, el diseño no está listo para la transferencia de fabricación, independientemente de qué tan bien se desvíe el prototipo. Extrusión y refuerzo Establecer la ventana de deflexión La extrusión establece los diámetros interior y exterior, la concentricidad de la pared y la unión del revestimiento que hereda el resto de la construcción. Luego, el refuerzo decide cómo ese eje soporta el torque y la compresión. El ángulo de la trenza, el número de cables, la separación de la bobina y la cobertura no son detalles estéticos. Una trenza más apretada puede mejorar la respuesta de torsión pero reducir el alcance de la punta; una bobina más suave puede sentirse suave pero perder capacidad de empuje. La respuesta correcta depende de la anatomía, la vía de acceso y el mecanismo del mango. El perfil de la empresa LINSTANT enumera 15 líneas de extrusión importadas, 8 líneas de extrusión de PEEK y casi 100 máquinas de trenzado, resorte y recubrimiento. Esos activos son importantes cuando un programa necesita coextrusión, ejes de múltiples lúmenes, refuerzo trenzado o enrollado y tratamiento de superficies en una sola cadena de suministro. También facilitan la programación de las primeras iteraciones de ingeniería, porque los pasos del eje, el refuerzo y el recubrimiento no tienen que viajar entre proveedores separados para cada construcción. Tubos reforzados con trenza para ejes de catéter La trenza de fibra o metal incrustada entre las capas soporta la presión de estallido, la resistencia de la columna y la transmisión de torsión, lo que la hace relevante para ejes de catéter reforzados y construcciones de vainas orientables. Ver producto → Vaina orientable para desviación distal ajustable Combina un refuerzo de eje trenzado con una punta distal ajustable, una punta redondeada y un revestimiento de PTFE; Adecuado para electrofisiología, acceso vascular y urológico donde es importante una desviación precisa. Ver producto → Para vainas dirigibles y catéteres desviables, el eje reforzado y la punta desviable deben desarrollarse juntos. Un proveedor que pueda ajustar la trenza, la bobina y el reflujo en la misma ventana de proceso está en mejor posición para mantener la fuerza de deflexión constante de un lote a otro. Unión de puntas, reflujo e integración de mangos: dónde aparece el movimiento perdido La punta distal es la parte más inspeccionada de un catéter orientable y, a menudo, la menos indulgente. El reflujo puede adelgazar la chaqueta en un punto de unión; el adhesivo puede penetrar en un lumen; un anillo de tracción puede migrar bajo carga cíclica. Cada problema puede pasar una verificación visual pero cambiar la curva de fuerza-viaje. La CDMO debería controlar los perfiles térmicos, el soporte del mandril, el curado del adhesivo y la inspección de la línea de unión como procesos validados. La integración del mango introduce otro conjunto de variables: pretensión del cable de tracción, radio de recorrido, lubricación, topes de recorrido y alivio de tensión. Un mango que se siente suave en el banco puede desarrollar holgura después de la esterilización o el envío si el recorrido del cable no está restringido. Por lo tanto, el equipo de fabricación debe probar el conjunto completo, no sólo el eje. El ángulo de deflexión versus el recorrido del mango, la histéresis, la resistencia al despegado de la punta, la limpieza de fugas, estallidos y partículas pertenecen al mismo plan de liberación. Microcatéter para acceso neurovascular y de vasos pequeños Pequeño catéter reforzado con transiciones de dureza y diámetro personalizables y punta redondeada; relevante para plataformas neurovasculares y coronarias donde la sensación distal y la precisión son importantes. Ver producto → Para las plataformas basadas en microcatéter, la tolerancia se vuelve aún menos indulgente. Pequeños cambios en la fricción del revestimiento o en el grosor de la unión de la punta pueden dominar la sensación en el extremo distal. Es por eso que un CDMO con experiencia interna en microcatéteres es útil durante la revisión del diseño, no solo en la producción en serie. Controles de calidad específicos de dispositivos orientables Un certificado general ISO 13485:2016 es necesario pero no suficiente. La pista de auditoría debe conectar las entradas del diseño con los controles del proceso y las pruebas de liberación. Para los catéteres orientables, eso significa medir los atributos que influyen en el control: rango de deflexión, histéresis de recorrido de fuerza, respuesta de torsión, radio de torsión, resistencia de unión de la punta, limpieza de fugas y partículas. La evidencia útil incluye: Calibre R&R para accesorios de deflexión, no solo certificados de calibración. IQ/OQ/PQ para reflujo, unión, recubrimiento y ensamblaje de manijas. Trazabilidad de lotes desde el lote de polímero hasta el subconjunto terminado. Control de cambios que desencadena la revalidación cuando cambia un liner, trenza o adhesivo. Registros de desviación y CAPA que muestran cómo se contuvo la deriva. No acepte una inspección final que solo verifique la apariencia y un único ángulo de deflexión. Un catéter orientable puede pasar esa prueba y aun así tener una respuesta táctil deficiente. El método de liberación debe capturar la trayectoria de la fuerza, porque eso es lo que siente el médico. Escalado desde construcciones clínicas hasta volumen comercial La ampliación de escala expone una dependencia oculta de los operadores, los accesorios y los ajustes informales. Un proceso que depende de la sensibilidad de un técnico para el curado del adhesivo o la tensión de la trenza no está listo para el volumen comercial. La CDMO debería congelar la ventana del proceso, calificar los accesorios, establecer límites de SPC y definir cómo se manejan las desviaciones antes del primer lote comercial. Las declaraciones de capacidad solo son útiles cuando se conectan con el producto. LINSTANT informa de una sala limpia GMP de casi 20.000 metros cuadrados, 15 líneas de extrusión importadas, 8 líneas de extrusión de PEEK, 2 líneas de moldeo por inyección, casi 100 máquinas de trenzado, resorte y recubrimiento, y 40 conjuntos de soldadura y conformado. El siguiente cuadro resume los recursos de equipos reportados. Recursos de proceso LINSTANT (datos de la empresa) Recuentos de equipos informados en el perfil de la empresa. Líneas de extrusión importadas 15 Líneas de extrusión PEEK 8 Trenzado / resorte / revestimiento ≈100 Conjuntos de soldadura / conformado 40 La cifra de trenzado/resorte/recubrimiento es aproximada; otros recuentos son los informados. La cuestión práctica es cómo se califican esos activos para un catéter orientable específico. Solicite el estudio de capacidad del proceso, la lista de accesorios, el plan de compatibilidad de esterilización y el plan de contingencia ante una falla en un solo punto. Este es un mejor predictor del rendimiento del lanzamiento que una cifra de capacidad general. Dónde encaja LINSTANT en un programa de catéter orientable Ningbo LINSTANT Polymer Materials Co., Ltd. se estableció en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicional, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. Ese posicionamiento es relevante para la fabricación de catéteres orientables porque el trabajo se sitúa entre el suministro de componentes y el montaje del dispositivo terminado. El modelo OEM/ODM de LINSTANT cubre extrusión, refuerzo, procesamiento secundario y subconjunto de catéteres, con controles de sala limpia ISO 13485:2016 y GMP. Los equipos que necesitan una CDMO para participar en la transferencia de diseño pueden revisar el Página de desarrollo de catéteres OEM/ODM antes de la primera revisión técnica. Preguntas frecuentes: Fabricación de catéteres orientables y selección de CDMO P1. ¿Qué hace un CDMO que fabrica un catéter orientable? Gestiona la transferencia de diseño, extrusión, refuerzo, unión de puntas, integración de manijas, validación y producción en serie bajo un único sistema de calidad, en lugar de solo suministrar tubos. P2. ¿En qué se diferencia un catéter orientable de un catéter guía? Un catéter guía proporciona un conducto estable; un catéter orientable añade un alambre de tracción o una punta desviable para que el médico pueda dar forma activa al extremo distal. Algunas plataformas combinan ambas funciones. P3. ¿Qué materiales se utilizan en los ejes de catéter desviables? Las opciones comunes incluyen revestimientos de poliimida o PTFE, malla de acero inoxidable o refuerzo en espiral y cubiertas de PEEK, PEBA, TPU o fluoropolímero. La selección depende de la rigidez, lubricidad, capacidad de unión y esterilización. P4. ¿Cómo se valida la desviación de la punta y la fatiga del cable? Construya accesorios que midan el ángulo de deflexión versus el recorrido del mango, la histéresis y la carga cíclica del cable de tracción. Vincular el método al diseño de insumos, con R&R de calibre y validación de procesos bajo ISO 13485. P5. ¿Puede una CDMO respaldar la creación y ampliación de volúmenes clínicos de bajo volumen? Sí, si se utiliza la misma ventana de proceso desde lotes piloto hasta lotes comerciales. Pregunte cómo se gestionan los accesorios, los operadores, el SPC y el control de cambios entre fases. P6. ¿Qué debo preguntar antes de transferir un diseño de catéter orientable? Solicite el mapa de procesos, los atributos críticos para la calidad, la validación de enlaces y reflujo, la propiedad del método de prueba, la trazabilidad y el plan de control de cambios para revestimientos, trenzas y adhesivos. Si está comparando un CDMO que fabrica un catéter orientable con una funda deflectable, un microcatéter o una plataforma guía, comience con el mapa del proceso en lugar del folleto. El equipo de ingeniería de LINSTANT puede revisar la construcción del eje, el refuerzo, la unión de puntas y el plan de inspección con respecto a sus aportes de diseño. Comuníquese con LINSTANT para analizar un programa de catéter orientable. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
  • Noticias de la industria
    Oct 28,2026
    Guía de tubos de HPLC: cómo elegir el diámetro interior, el material, los accesorios y la calidad de corte
    Un método de rutina comenzó a dividir los picos minutos después de que un ingeniero de servicio cambiara una línea de transferencia de 0,005 pulgadas por un tubo de 0,017 pulgadas que tenía en su bolso. La columna, la fase móvil y el gradiente estaban intactos. Aproximadamente 40 microlitros de volumen extra entre el inyector y el cabezal de la columna fueron suficientes para arruinar la separación. Ésta es la versión corta de lo que importa con los tubos HPLC: el diámetro interior, la calidad del corte y la configuración del conector deciden el resultado mucho más que el nombre de la bobina. El material decide si sus analitos sobreviven al contacto con la ruta del flujo. Las siguientes secciones cubren cómo elegir cada variable, cómo son los modos de falla comunes y cómo los tubos especifican de polímero para conjuntos fluídicos y dispositivos médicos. Qué hacen los tubos de HPLC dentro de la ruta de flujo Los tubos de un cromatógrafo líquido realizan tres trabajos a la vez. Contiene la presión del sistema, mantiene bajo el volumen extra-columna y no debe adsorberse, catalizarse ni lixiviarse en la corriente que pasa a través de ella. Una conexión químicamente perfecta pero prácticamente demasiado amplia ampliará los picos; una conexión estrecha e inerte pero mal cortada tendrá fugas bajo presión. Las guías de selección de proveedores ponen números en los dos primeros requisitos. Para columnas de orificio estrecho de alta eficiencia, la recomendación estándar es un tubo de DI de 0,12 mm (aproximadamente 0,005 pulgadas), mientras que las columnas convencionales de 4,6 mm toleran un DI de 0,17 mm (0,007 pulgadas). Cualquier cosa más ancha añade un volumen de mezcla que la columna no puede deshacer. bomba inyector columna Detector Las tiradas más cortas con un DI más pequeño mantienen los picos nítidos Cada segmento capilar entre el inyector y la columna agrega volumen antes de que la muestra alcance la fase estacionaria. La aritmética es implacable. Una línea de 0,020 de diámetro interior tiene capacidad para unos 203 microlitros por metro, mientras que una de 0,005 de diámetro interior tiene capacidad para 12,7 microlitros por metro. Por lo tanto, diez centímetros de la línea ancha agregan aproximadamente 20 microlitros, que es aproximadamente el 1,2 por ciento del volumen vacío de 1,6 ml de una columna de 150 x 4,6 mm llena de partículas de 5 micrómetros. Coloque los mismos 20 microlitros en una columna de 150 x 2,1 mm y se acercará al 6 por ciento del volumen vacío, lo que es suficiente para degradar visiblemente la resolución en los picos de elución temprana. Diámetro interior: la variable que mueve tus picos Un DI más pequeño significa menos dispersión pero mayor contrapresión, y la penalización es severa porque la caída de presión aumenta con la cuarta potencia del radio interno. Reduzca a la mitad el ID multiplicando la caída de presión por dieciséis para el mismo flujo y longitud. Los dos cuadros siguientes muestran ambos lados de esa compensación para los tamaños de conexión típicos. Caída de presión por metro de tubo (agua, 1 ml/min, 25 °C) 0,005 pulgadas (127 µm) 337 psi 0,007 pulgadas (178 µm) 88 psi 0,010 pulgadas (254 µm) 21 psi 0,020 pulgadas (508 µm) 1,3 psi 0,030 pulgadas (762 µm) 0,26 psi Las barras utilizan una escala logarítmica porque los valores abarcan más de tres órdenes de magnitud. Las cifras se calculan a partir de la relación de Hagen-Poiseuille para agua a 25 °C; Las fases móviles reales con mayor viscosidad aumentan cada valor proporcionalmente. Volumen interno de un tramo de tubería, por diámetro interior Volumen (μL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Longitud del tubo (m) El volumen crece linealmente con la longitud pero con el cuadrado del diámetro interno. 0,005 pulgadas de diámetro interior: 12,7 µL/m 0,010 pulgadas de diámetro interior: 50,7 µL/m 0,020 pulgadas de diámetro interno: 202,7 µL/m Haga coincidir el ID con el formato de la columna: 0,005 a 0,007 pulgadas para columnas de 4,6 mm y 0,005 pulgadas o menos para formatos de 2,1 mm y más pequeños. Mantenga cada análisis tan corto como lo permita el diseño del instrumento, ya que el volumen y la presión disminuyen con la longitud. Utilice un ID de extremo a extremo cuando sea posible; un segmento ancho junto a uno estrecho actúa como cámara de mezcla. Recuerde que la caída de presión aumenta con la viscosidad de la fase móvil, por lo que las columnas enfriadas o los modificadores viscosos alcanzan antes el límite de la bomba. Materiales: a qué renuncia cada opción Ningún material de tubo gana en todos los ejes. El acero inoxidable es el predeterminado porque mantiene la presión y tolera casi cualquier cartucho, pero puede adsorber o catalizar analitos sensibles a los metales. Los tubos de polímeros resuelven ese problema, pero eliminan parte del margen de presión, y los fluoropolímeros introducen desafíos de fluencia y sellado en los que los usuarios de acero nunca piensan. Los rangos de trabajo son valores típicos; Confirme la compatibilidad de la presión y el solvente con el proveedor de la tubería para obtener el diámetro interior exacto, el espesor de la pared y la temperatura. Material de los tubos rol tipico presion de trabajo Precauciones prácticas acero inoxidable 316 Conexiones analíticas y UHPLC estándar Se utiliza habitualmente en cientos o millas de barras con casquillos combinados. Los analitos sensibles a los metales pueden adsorberse o reaccionar; una férula que no coincide causa fugas o volumen muerto Ojeada Rutas de flujo biocompatibles y libres de metales Por lo general, unos pocos cientos de bares, que caen a medida que aumentan la temperatura y el ID. Límites de compatibilidad de cartuchos con algunos cartuchos clorados y DMSO; techo más bajo que el acero PTFE y FEP Transferencia de baja presión y servicio corrosivo. Sólo baja presión, muy por debajo de 30 bar en la mayoría de las configuraciones Se arrastra bajo carga sostenida; Los extremos deben cortarse en ángulo recto para sellar. Sílice fundida recubierta de poliimida Conexiones de alta eficiencia y baja dispersión. Alta presión cuando el extremo está preparado correctamente. Frágil; el revestimiento dañado o un extremo cortado astillado provoca roturas Clasificación de presión Inercia quimica Flexibilidad corte y novia transparencia Resistencias relativas de los tres materiales de trayectoria de flujo más comunes, juzgadas según los criterios que deciden la solidez del método cotidiano. acero inoxidable 316 Ojeada PTFE/FEP La elección entre los dos caballos de batalla de polímeros es lo suficientemente común como para merecer su propia comparación; mantenemos un desglose en lenguaje sencillo de Tubos de PTFE versus PEEK para equipos que aún están decidiendo. La respuesta corta es que PEEK gana donde importan la presión y la estabilidad dimensional, y el PTFE gana donde importan más la resistencia química y el bajo costo por metro. Accesorios, casquillos y calidad de corte Los fabricantes de accesorios reducen la mayoría de las quejas sobre los tubos de HPLC a dos causas fundamentales: fugas y volumen muerto. Ambos suelen remontarse al mismo lugar, una férula que no sella en la punta del tubo o un extremo que no está en cuadra con el eje. Corte con un cortador de tubos especialmente diseñado en lugar de una cuchilla o cortadores laterales; un extremo en ángulo o con rebabas no sellará y ninguna cantidad de torsión lo arreglará. Asiente el casquillo en la primera conexión y mantenga juntos los pares de tuerca y casquillo; una férula reutilizada en un puerto diferente es una fuente confiable de fugas. Siga la rutina de ajuste del fabricante. Las tuercas de polímero se deforman permanentemente cuando se aprietan demasiado y los casquillos de acero que se aprietan sólo a mano se deslizarán bajo presión. Observe el asiento de la férula para detectar volumen muerto: si el tubo toca fondo antes de que la férula se enganche, el espacio sobrante se convierte en una cámara de mezcla justo en frente de la columna. Realice una prueba de presión con un capilar de restricción en lugar de la columna antes de comprometerse con un método real para una nueva conexión. Especificación de tubos de polímero para conjuntos médicos y de fluidos Los materiales utilizados en las vías de flujo de HPLC, PEEK, PTFE, FEP, PFA y poliimida, son las mismas familias de polímeros que los fabricantes de dispositivos médicos especifican para los ejes de catéter, los revestimientos y las vainas reforzadas. Esa superposición no es una coincidencia: ambas aplicaciones recompensan una tolerancia dimensional estricta, extremos de corte limpio y consistencia entre lotes. Ningbo LINSTANT Polymer Materials Co., Ltd. extruye exactamente esos materiales. Nuestro catálogo de tubos cubre tubos de PEEK, tubos de poliimida, PTFE y otras extrusiones de fluoropolímeros, construcciones multicapa y multilumen, y ejes reforzados o trenzados, con operaciones secundarias como corte, inclinación y termocontraíble disponibles en el mismo flujo de trabajo. Los requisitos de tolerancia típicos sobre el diámetro interior y el espesor de la pared se analizan en la etapa de cotización en lugar de asumirse, porque una variación de 0,02 mm es más importante en un capilar de 0,5 mm que en una línea de drenaje de 12 mm. Tubería Ojeada para aplicaciones médicas y aeroespaciales de alta temperatura Los tubos Ojeada ofrecen tolerancias estrictas, estabilidad a altas temperaturas y biocompatibilidad para aplicaciones médicas exigentes cardiovasculares, espinales y otras. Ver producto → Tubos de extrusión de PTFE para catéteres y sistemas de administración Los tubos de extrusión de PTFE combinan lubricidad, resistencia química y biocompatibilidad, lo que los hace relevantes para catéteres, sistemas de administración intravascular y accesorios desechables. Ver producto → Tubos médicos de poliimida para componentes de catéteres de diámetro pequeño. Los tubos médicos de poliimida admiten paredes delgadas, diámetros internos pequeños y resistencia a altas temperaturas para catéteres, electrofisiología y sistemas de colocación de stent. Ver producto → Los equipos de dispositivos médicos también utilizan la cromatografía líquida durante el control de calidad, por ejemplo, al cuantificar el recubrimiento de un fármaco en la superficie de un globo o al comprobar los monómeros residuales después de la esterilización. Los tubos dentro del recorrido fluídico de ese instrumento y los tubos dentro del dispositivo que se está probando provienen de la misma ciencia de materiales, razón por la cual tratamos la consistencia dimensional y la trazabilidad como un problema en lugar de dos. Si su proyecto necesita una extrusión personalizada, un recubrimiento o un ensamblaje totalmente subcontratado, nuestro Servicio de desarrollo OEM y ODM Cubre el soporte del diseño hasta la producción en serie bajo un sistema de calidad ISO 13485:2016. Acerca de Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. se fundó en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicionales, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. Preguntas frecuentes sobre los tubos de HPLC P1. ¿Cuál es el mejor diámetro interior para los tubos de HPLC? Utilice un diámetro interior de 0,005 a 0,007 pulgadas para columnas de 4,6 mm y 0,005 pulgadas o menos para formatos de 2,1 mm. Elija siempre el diámetro interior más pequeño que pueda soportar la presión de la bomba. P2. Tubería PEEK versus tubería de acero inoxidable, ¿cuál debo usar? Ojeada para analitos sensibles a metales y vías biocompatibles, acero inoxidable donde se necesita máxima presión y tolerancia a cartuchos. Verifique la compatibilidad del solvente antes de cambiar. P3. ¿Qué presión pueden soportar los tubos PEEK? Normalmente unos cientos de bares, y el límite exacto depende del diámetro interior, el espesor de la pared y la temperatura. Siempre es más bajo que una conexión de acero inoxidable adaptada. P4. ¿Cómo cortos tubos de HPLC sin crear volumen muerto? Utilice un cortador de tubos exclusivo, inspeccione el extremo con aumento y deseche cualquier corte con fresa o bisel. Los extremos cuadrados asientan correctamente los casquillos. P5. ¿Con qué frecuencia se deben reemplazar las férulas de HPLC? Reemplácelos cada vez que una conexión se mueva a un puerto diferente, o ante la primera señal de llanto. Los casquillos son consumibles, sin hardware permanente. P6. ¿Por qué los picos desaparecen después de cambiar el tubo? Por lo general, el volumen de columna adicional se debe a un diámetro interior más amplio, un tramo demasiado largo o un espacio en el asiento de la férula. Mide el volumen y corta el camino antes de tocar el método. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
  • Noticias de la industria
    Oct 21,2026
    Selección de tubos UHPLC: ID, accesorios y volumen muerto de PEEK, PTFE y FEP
    Un sistema UHPLC que funciona a 600 barrara a través de un tubo de 10 cm de longitud de 0,005 pulgadas de diámetro interior contiene aproximadamente 1,3 µL de fase móvil dentro de esa línea. Reemplácelo con la misma longitud de 0,020 pulgadas. El tubo de identificación y la línea contienen aproximadamente 20 µL. Nada más cambió, pero los anchos de los picos, los tiempos de retención y el recuento aparente de placas cambian. Ese es el caso práctico para tratar la tubería UHPLC como un componente del sistema en lugar de plomería: el diámetro interno impulsa la dispersión, el material impulsa la compatibilidad química y la calidad del corte decide si el conector sella o filtración. Lo que sigue establece cómo interactúan esos tres factores, qué números deben incluirse en una hoja de especificaciones y dónde se ubican los límites realistas para las tuberías de polímero y acero inoxidable. Tubería UHPLC y presupuesto de volumen extracolumna El volumen extracolumna es la suma del inyector, el tubo entre el inyector y la columna y la celda del detector. La literatura sobre resolución de problemas de cromatografía comunes recomienda mantener ese total por debajo de aproximadamente 10 a 15 µL cuando la columna está llena de partículas de menos de 2 µm, porque tales columnas producen picos muy estrechos y cualquier volumen fuera de la columna los diluye y los amplía. Regla general: con un DI de 0,005 pulgadas, un puente de 10 cm aporta aproximadamente 1,3 µL. A 0,020 pulgadas de diámetro interior, los mismos 10 cm aportan aproximadamente 20 µL. El volumen del tubo es fácil de calcular y fácil de subestimar: V = π r² L. Debido a que la radio está al cuadrado, duplicar el diámetro interior cuadruplica el volumen a la misma longitud. El siguiente cuadro muestra lo que esto significa en todos los tamaños de orificios normalmente almacenados para trabajos analíticos. Figura 1. Volumen extracolumna en 100 mm de tubería (calculado) 0,0025 pulgadas de diámetro interior 0,32 µL 0,005 pulgadas de diámetro interior 1,27 µL 0,010 pulgadas de diámetro interior 5,07 µL 0,020 pulgadas de diámetro interior 20,3 µL 0,030 pulgadas de diámetro interior 45,6 µL Tamaño del orificio versus volumen contenido en una longitud de corte de 100 mm Volúmenes calculados a partir de V = π r² L; El ID de 0,0025 pulgadas contiene menos del uno por ciento de lo que contiene una línea de 0,030 pulgadas. Siguen dos hábitos. Mantenga el recorrido del inyector a la columna tan corto como lo permita la geometría del muestreador automático, ya que un puente de 5 cm contiene una cuarta parte de lo que contiene un puente de 20 cm en el mismo ID. Y no utilice un solo orificio en todas las partes: el lado de baja presión del sistema, incluida la entrada de la bomba, el desgasificador y las líneas de desechos, puede transportar tuberías de 0,020 pulgadas o más sin penalización, porque la dispersión allí nunca llega al detector. Diámetro interno: una compensación de cuarta potencia Los tubos estrechos reducen la dispersión pero cuestan presión. El flujo a través de un orificio pequeño sigue la relación de Hagen-Poiseuille, en la que la caída de presión es inversamente proporcional a la cuarta potencia del radio. Reducir a la mitad el DI multiplica la caída de presión por dieciséis, razón por la cual los últimos centímetros antes de la columna son la parte más sensible de la trayectoria del flujo y la parte con mayor probabilidad de disparar un límite de presión. Figura 2. Caída de presión en 250 mm de tubería, agua a 20 °C (calculada) 0 25 50 75 100 bar 0,0025 pulgadas de diámetro interior 0,005 pulgadas de diámetro interior Reducir a la mitad el ID multiplicar la caída de presión por 16 0.1 0.4 0.7 1.0 caudal, ml/min Calculado a partir de la relación de Hagen-Poiseuille. Las fases móviles reales son más viscosas, así que lea esto como un comportamiento relativo en lugar de una predicción absoluta para un método determinado. Rangos de trabajo que se mantienen en la práctica habitual de UHPLC: 0,0025 pulgadas a 0,005 pulgadas de diámetro interior para la línea del inyector a la columna, donde la dispersión tiene el mayor efecto en la forma del pico. 0,005 pulgadas a 0,010 pulgadas de diámetro interior desde la columna hasta el detector, donde un diámetro ligeramente mayor suele ser un intercambio aceptable para una contrapresión más baja. 0,020 pulg. de diámetro interior y superiores para la entrada de la bomba, los residuos y cualquier línea de transferencia de baja presión. Elección de materiales: Ojeada, PTFE, FEP, PFA, ETFE y acero inoxidable. La del material suele reducirse a dos cuestiones: qué está en la fase de selección móvil y qué se está detectando. Ojeada: el estándar sin metal Ojeada es la opción estándar para el recorrido del inyector a la columna en trabajos sensibles al metal. Es biocompatible, no lixivia hierro ni níquel en la ruta del flujo y tolera los tampones de fosfato y los reactivos de emparejamiento iónico que causan problemas con el acero inoxidable. También tiene límites: el Ojeada se hincha en DMSO, THF y diclorometano, y los ácidos concentrados lo atacan. Las hojas de datos para tubos PEEK de diámetro interior pequeño suelen citar grados de presión entre aproximadamente 5000 y 7000 psi (aproximadamente 345 a 480 bar) a temperatura ambiente, lo que cubre la mayoría de las condiciones del método UHPLC. PTFE y FEP: el lado de baja presión Los fluoropolímeros cubren las partes del recorrido del flujo donde la presión es modesta y la resistencia química es más importante. El PTFE y el FEP son efectivamente inertes para casi todas las fases móviles, son blandos y fáciles de colocar, y son el material habitual para las líneas de entrada de bombas, conexiones de desgasificadores y desechos. Su límite de presión es una fracción del PEEK, por lo que no sustituyen a un saltador de alta presión. Tubo de extrusión de PTFE para aplicaciones médicas y de recorrido de fluidos Tubos de fluoropolímero químicamente resistentes para vías de flujo de baja presión, con biocompatibilidad, amplio rango de temperatura y usos de catéter o sistema de administración. Ver producto → PFA y ETFE: donde la temperatura o la rigidez importan El PFA mantiene sus propiedades mecánicas a temperaturas más altas que el FEP, lo que es importante cuando los tubos se colocan cerca de un horno de columna. El ETFE es más rígido y resistente a la abrasión que el PTFE con una resistencia química comparable, por lo que a menudo se elige para líneas que se manipulan repetidamente durante el mantenimiento. Tubo de extrusión médica de PFA para líneas de fluidos industriales y analíticos Tubos de fluoropolímero para transferencia de fluidos de calidad alimentaria y conexiones analíticas precisas, que combinan resistencia química con rendimiento cerca de instrumentación calentada. Ver producto → Acero inoxidable: el techo de presión El acero inoxidable 316 con un diámetro exterior de 1/16 de pulgada alcanza presiones de hasta aproximadamente 20 000 psi con conexiones realizadas correctamente, razón por la cual los sistemas que funcionan continuamente por encima de 1000 bar generalmente lo mantienen. Las compensaciones son reales: los iones metálicos pueden lixiviarse en fases móviles con alto contenido de sal y los analitos que quelan metales pueden adsorberse en la pared. Figura 3. Comparación cualitativa de materiales, puntuados de 1 a 5 Capacidad de presión Resistencia quimica Flexibilidad Eficiencia de costos Ruta de flujo libre de metales PEEK PTFE/FEP 316 SS Las evaluaciones son una evaluación de ingeniería cualitativa destinada a limitar las opciones, no un sustituto de las hojas de datos de materiales. Tabla 1. Materialeses de tubería utilizados en las rutas de flujo de UHPLC, con las compensaciones que con mayor frecuencia deciden la elección. Material Rango de identificación típico presión de trabajo Notas de disolventes y analitos. Mejor ajuste PEEK 0,0025 a 0,030 pulgadas. Comúnmente citado de 5,000 a 7,000 psi para identificaciones pequeñas Hinchamiento en DMSO, THF y diclorometano; evite los ácidos concentrados; libres de metales Lineas de inyector a columna, analitos sensibles a los metales PTFE 0,010 a 0,062 pulgadas. baja presion, por debajo de unos pocos cientos de psi La más amplia resistencia química; suave y fácil de encaminar Entrada de bomba, desechos, transferencia de baja presión. FEP 0,010 a 0,062 pulgadas. Baja presión Química similar al PTFE, pared transparente. Lineas de residuos de desgasificador y detector PFA 0,010 a 0,062 pulgadas. bajo a moderado Inercia del fluoropolímero con mejor estabilidad a altas temperaturas. Líneas cerca de un horno de columna. ETFE 0,010 a 0,062 pulgadas. bajo a moderado Buena resistencia química con mayor rigidez. Líneas manejadas durante el mantenimiento acero inoxidable 316 0,0025 a 0,020 pulgadas. Hasta aproximadamente 20,000 psi con accesorios correctos Puede liberar iones metálicos en métodos con alto contenido de sal o de emparejamiento iónico Sistemas que funcionan por encima de 1.000 bar. Cuando la elección es realmente reñida, una comparación lado a lado de Tubos de PTFE y PEEK contra su lista de fase móvil suele ser la forma más rápida de resolverlo. Tolerancias, calidad de corte y accesorios. Dos elementos en un plano de tubería deciden si un método se transfiere limpiamente entre instrumentos: tolerancia del DI y calidad del corte. La tolerancia de identificación se escribe como una cifra absoluta, como /-0,0005 pulgadas (aproximadamente /-13 µm), o como un porcentaje del nominal. Debido a que el volumen aumenta con el cuadrado del diámetro, la tolerancia se convierte directamente en una variación de volumen, y la variación es proporcionalmente mayor en un orificio pequeño que en uno grande. Figura 4. Oscilación de volumen causada por la tolerancia del DI (escalas de volumen con diámetro al cuadrado) /-20% /-40% /-10% /-20% 0,005 pulgadas de diámetro interior /-0,0005 pulg. 0,005 pulgadas de diámetro interior /-0,001 pulg. 0,010 pulgadas de diámetro interior /-0,0005 pulg. 0,010 pulgadas de diámetro interior /-0,001 pulg. Diámetro nominal y tolerancia declarada frente a la variación de volumen resultante Calculado a partir de V ∝ d². Una tolerancia de /-0,0005 pulgadas en un diámetro interior de 0,005 pulgadas ya mueve el volumen de la línea en aproximadamente un veinte por ciento. La calidad del corte es la segunda mitad del problema. Un tubo cortado en ángulo o dejado con una rebaba en el extremo no puede asentarse directamente contra el cono de un puerto 10-32. El resultado es un pequeño volumen atrapado directamente delante de la columna, una causa clásica de ancho de pico adicional que ningún acondicionamiento de la columna eliminará. Un cortador con una guía con bordes afilados produce una cara cuadrada y sin rebabas; un cortador diagonal no. Los herrajes finalizan el montaje. El diámetro exterior de 1/16 pulg. es estándar para puertos cónicos de 10 a 32, y las tuercas de PEEK que se aprietan con los dedos son la opción habitual para los tubos de PEEK porque se sellan de manera confiable y se pueden reutilizar. Apretar demasiado es un error común: hace que el polímero fluya en frío, estrecha el orificio en la conexión y silenciosamente agrega contrapresión y volumen muerto. Qué pertenece a un dibujo de tubería Una especificación que sobrevive a un cambio de proveedor incluye seis elementos: calidad del material y colorante, diámetro interior nominal con tolerancia, diámetro exterior, longitud de corte con tolerancia, condición de la cara de corte y requisitos de limpieza o extraíbles para el modo de detección previsto. Cara de corte cuadrado y sin rebabas 0,005 pulgadas de diámetro interior lumen DE 1/16 pulg. (1,59 milímetros) Pared 0,029 pulg. (0,73 milímetros) Figura 5. Vista isométrica de un tubo de 1/16 pulgadas de diámetro exterior con un lumen de diámetro interior de 0,005 pulgadas. La cara cortada y la pared son las dos características que con mayor frecuencia no se especifican y luego se atribuyen a la columna. OD e ID son los números que los compradores verifican primero, pero son los dos que se escriben con menor frecuencia y tienen una tolerancia adjunta. En un diámetro interior de 0,005 pulgadas, la diferencia entre -0,0005 pulgadas y una tolerancia no especificada es una oscilación del veinte por ciento en el volumen de la línea, que es lo suficientemente grande como para cambiar el tiempo de retención cuando se reemplazan los tubos entre instrumentos. El lado de la fabricación: la tolerancia a la extrusión es el producto Ningbo LINSTANT Polymer Materials Co., Ltd. se fundó en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicionales, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos. A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas. Para cualquiera que especifique tubos de polímero de precisión, las capacidades relevantes son las siguientes: una sala blanca que cumple con las GMP de cerca de 20 000 m², 15 líneas de extrusión importadas con coextrusión simple, doble y triple, ocho líneas de extrusión PEEK dedicadas, certificación ISO 13485:2016 y OEM/ODM programas que funcionan a partir de un dibujo y una pila de tolerancias en lugar de un número de catálogo. Preguntas frecuentes sobre los tubos UHPLC P1. ¿Qué son los tubos UHPLC y en qué se diferencian de los tubos HPLC? Mismo trabajo, cifras más ajustadas. Los sistemas UHPLC funcionan a presiones más altas con columnas de menos de 2 µm, por lo que la línea entre el inyector y la columna normalmente tiene un DI más pequeño, normalmente de 0,0025 a 0,005 pulgadas, y una tolerancia de DI más estricta que una línea de HPLC convencional. P2. ¿Qué tubo de identificación debo usar para UHPLC? Utilice 0,0025 a 0,005 pulgadas desde el inyector a la columna, 0,005 a 0,010 pulgadas desde la columna al detector y 0,020 pulgadas o más en el lado de baja presión, como la entrada de la bomba y el drenaje. P3. ¿Los tubos PEEK son adecuados para UHPLC? Sí, para la mayoría de las condiciones del método, y es la respuesta habitual cuando la ruta del flujo debe estar libre de metales. Primero verifique la compatibilidad del solvente, ya que PEEK se hincha en DMSO, THF y diclorometano, y permanece dentro del rango de presión para el ID específico. P4. ¿PEEK o tubos de acero inoxidable para UHPLC? El acero inoxidable soporta las presiones más altas, hasta aproximadamente 20 000 psi con los accesorios correctos, pero puede liberar iones metálicos e interactuar con reactivos de emparejamiento iónico. PEEK es inerte y biocompatible, con un techo de presión más bajo y restricciones de solventes. P5. ¿Cómo cortos tubos de PEEK sin crear volumen muerto? Utilice un cortador con una guía con bordes afilados para que la cara quede cuadrada y sin rebabas, luego inspeccione el extremo antes de instalarlo. Un corte en ángulo o con rebabas no se sellará completamente contra el cono del puerto y dejará un volumen atrapado delante de la columna. P6. ¿Por qué cambia el tiempo de retención después de reemplazar el tubo? Generalmente es un cambio en el volumen extracolumna o en la tolerancia del DI. Una línea más larga o un calibre más grande añade volumen y amplía los picos; un orificio fuera de tolerancia hace lo mismo de manera menos predecible, razón por la cual la tolerancia pertenece a la orden de compra. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
Leer Moer