


 English
 Français
 Español
 简体中文
 简体中文
Una oscilación de 0,03 mm en el espesor de la pared parece inofensiva en un dibujo. En el banco se convierte en un pliegue en el arco aórtico, un globo que no se desplaza o una válvula hemostática que gotea. Según nuestra experiencia, la mayoría de las quejas sobre el rendimiento del catéter se remontan a la línea de extrusión más que al diseño del catéter.
La respuesta corta: La extrusión del catéter define la banda de tolerancia que puede mantener, la fuerza de unión disponible posteriormente y la repetibilidad que tendrá el dispositivo terminado a escala. Obtener la ventana de extrusión correcta y cada paso posterior será más fácil. Hágalo mal y ningún trabajo de inclinación, unión o ensamblaje rescatará el dispositivo.
Esta guía explica lo que realmente controla la extrusión, las variables del proceso que importan, los polímeros que se comportan de manera diferente en el mismo tornillo, los defectos que aparecen primero y los controles de calidad que evitan que un proceso validado se desvíe.
Contenido
- 1 Qué controla la extrusión del catéter antes que nada
- 2 La Línea de Extrusión, Paso a Paso
- 3 La elección del material reescribe la ventana de temperatura.
- 4 De dónde provienen realmente los defectos de extrusión
- 5 Tolerancias, medición en línea y control de calidad
- 6 Del tubo extruido al catéter terminado
- 7 Elegir un socio de extrusión
- 8 Preguntas frecuentes
Qué controla la extrusión del catéter antes que nada
La extrusión es el paso que fija la geometría que asume cualquier otro proceso. Si un eje sale de la línea con una variación de pared del 12 por ciento, las etapas de trenzado, reflujo y formación de punta heredan esa variación y la amplifican. Es por eso que los equipos experimentados bloquean la ventana de extrusión antes de finalizar el diseño del catéter, no después.
Cinco resultados son los más importantes en un eje intervencionista típico: diámetro exterior, espesor de pared y concentricidad, ovalidad, acabado de la superficie del lumen interior y estabilidad dimensional en todo el carrete.
| Parámetro | Objetivo típico | Por qué es importante aguas abajo |
|---|---|---|
| Diámetro exterior | /-0,02 a /-0,05 mm en tubos de 1-3 mm | Tamaño francés, ajuste de vaina, intercambio de catéter |
| Espesor de pared / concentricidad | Dentro del 10% del muro nominal | Resistencia a la torsión, presión de estallido, consistencia de reflujo |
| Ovalidad | Porcentaje bajo de un solo dígito | Sellado de válvulas, formación de puntas, conexiones sin fugas. |
| Rugosidad de la superficie interior | Ra submicrónico en el lumen. | Rastreabilidad, volumen de descarga, adherencia del recubrimiento |
| Estabilidad de carrete a carrete | La misma banda en toda su longitud | Rendimiento de montaje y alimentación automatizada. |
En los pozos de paredes delgadas es donde estos números se vuelven difíciles. Cuando la pared cae hacia 0,05 mm, la masa fundida tiene menos espacio para relajarse y la ventana de descenso se estrecha bruscamente.
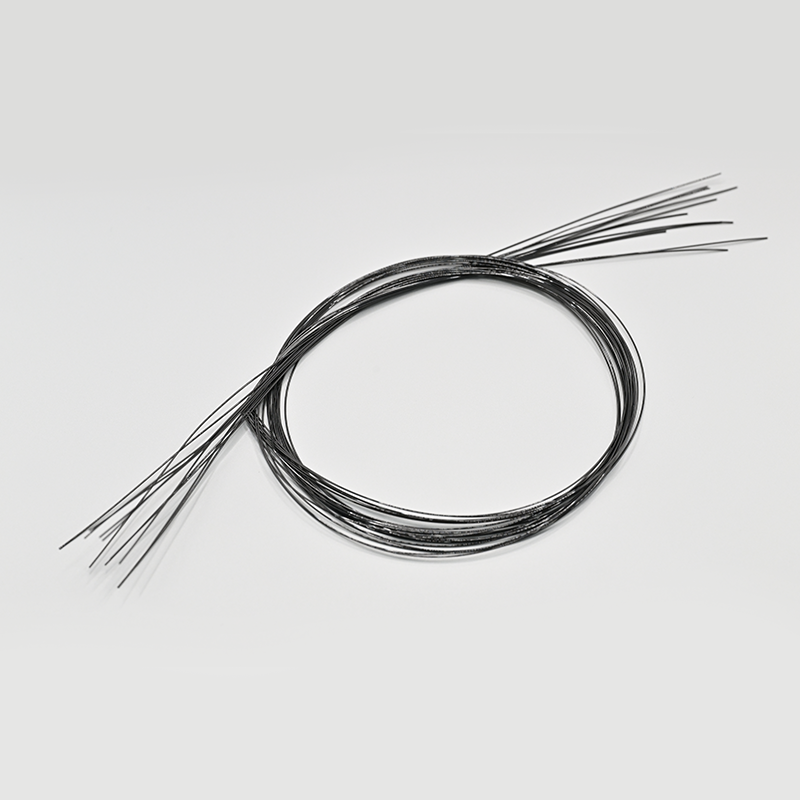 Tubos médicos de pared ultrafina para transporte de fluidos de precisión Los tubos médicos extruidos ultrafinos admiten diámetros internos precisos y opciones de materiales como TPU, pebax y Ojeada para usos mínimamente invasivos y de canales de fluidos. Ver producto →
La Línea de Extrusión, Paso a Paso
La mayoría de los tubos de catéter se producen en líneas de un solo tornillo o de doble tornillo con una matriz de cruceta y dimensionamiento al vacío. La secuencia siguiente es estándar, pero cada paso lleva un punto de control que decide la tolerancia final.
- Secado y manipulación de materiales. Las resinas higroscópicas, como los copolímeros de bloques a base de poliamida y el TPU, absorben la humedad. Los gránulos sin secar producen burbujas, gel y rayas superficiales que solo aparecen tras unas horas de producción.
- Alimentación y fusión. La geometría del tornillo y la relación de compresión determinan la suavidad con la que se funda el polímero. Las resinas sensibles al corte necesitan una zona de compresión gradual para evitar la degradación.
- Estabilidad de dosificación y presión. La variación de la presión de fusión se traduce casi directamente en una variación del diámetro. Una bomba de engranajes o una zona de dosificación bien ajustada aplana esa curva.
- Muere y baja la cruceta. El dado marca la forma; la relación de reducción entre la salida del troquel y el tamaño final del tubo determina la pared. Aquí los pequeños cambios mueven el espesor de la pared rápidamente.
- Enfriamiento y dimensionamiento. Los tanques de dimensionamiento al vacío y el control de la temperatura del agua determinan la redondez y la calidad de la superficie. Enfriar demasiado rápido congela la tensión en la pared.
- Despegue, aforo y bobinado. La tensión constante previene las estrías y la ovalidad; La medición en línea captura la deriva antes de que se desperdicie un carrete lleno.
Una vista isométrica de una línea de tubería: el polímero ingresa por la extrusora, la masa fundida se le da forma en una matriz de cruceta, se dimensiona al vacío, se mide con un medidor láser y se retira con tensión constante. Cada bloque es un punto de control, no sólo una máquina.
La elección del material reescribe la ventana de temperatura.
El mismo tornillo y matriz se comportan de manera completamente diferente con una resina nueva. Los copolímeros de bloque de poliamida, como pebax y TPU, se procesan en un rango de cilindro moderado, mientras que Ojeada y fluoropolímeros exigen líneas dedicadas, herramientas resistentes a la corrosión y ciclos de purga más largos. Cambiar una línea de Ojeada a un elastómero de baja temperatura rara vez resulta económico, por lo que los especialistas mantienen una capacidad de extrusión separada para los polímeros de alta temperatura.
Más allá de la temperatura, el perfil de propiedades de cada polímero decide qué arquitectura de eje tiene sentido. Un material rígido y resistente al calor no es automáticamente la mejor opción para un eje rastreable.
PEEK y poliimida obtienen altas puntuaciones en rigidez y resistencia al calor; Pebax y TPU obtienen una puntuación alta en flexibilidad. La mayoría de los ejes modernos mezclan ambos mundos mediante coextrusión multicapa, donde una capa exterior suave lleva el revestimiento hidrófilo y una capa interior rígida lleva el lumen. Para ver más de cerca cómo se aplica esa tecnología en la práctica, consulte esta descripción general de coextrusión de catéter multicapa .
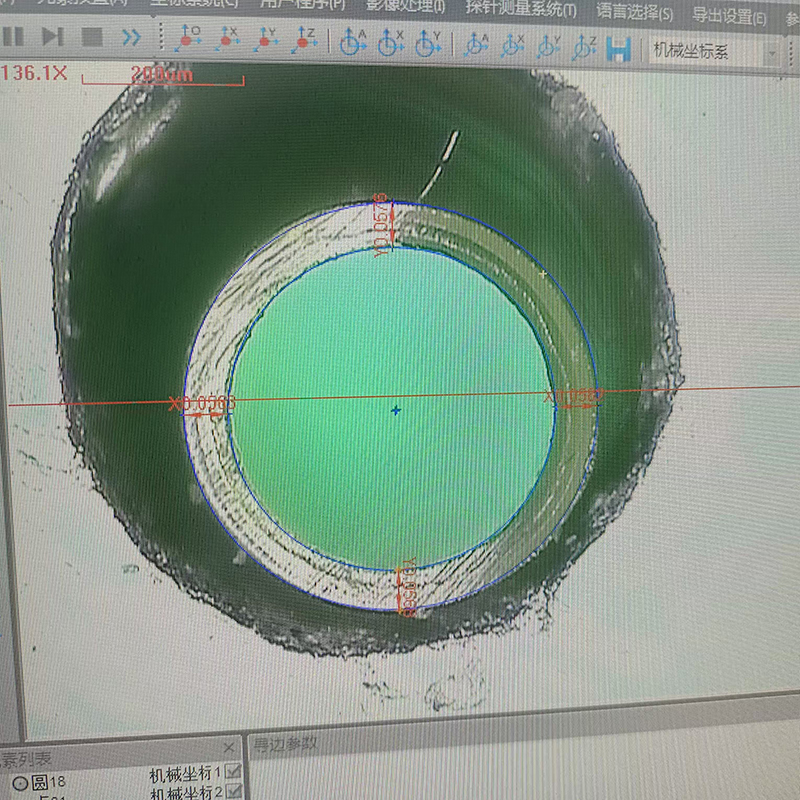 Tubos médicos multicapa para catéteres y administración de medicamentos. Los tubos extruidos multicapa combinan biocompatibilidad interna con resistencia o protección externa, soportando catéteres, sistemas de infusión, drenaje y administración de medicamentos con tolerancias estrictas. Ver producto →
De dónde provienen realmente los defectos de extrusión
Los defectos rara vez aparecen al azar. En la resolución de problemas de producción, las mismas cinco causas fundamentales explican la mayoría de los carretes rechazados.
Distribución ilustrativa basada en patrones típicos de resolución de problemas en la producción de tubos médicos, no en una medida estadística industrial.
- Derivada del diametro Por lo general, indica inestabilidad en la presión de fusión o un desajuste en la velocidad de despegue.
- Geles y motas negras. indican purga incompleta, resina degradada en zonas muertas o humedad.
- Excentricidad de la pared a menudo proviene del centrado del troquel o de un vacío desequilibrado en el manguito de dimensionamiento.
- Fractura y rugosidad del fundido. aparecen cuando la tasa de salida excede lo que la geometría del troquel puede soportar a esa temperatura.
- Ovalidad en el carrete Es un problema de tensión y bobinado más que un problema de extrusión.
Tolerancias, medición en línea y control de calidad
Un proceso validado no es un proceso estable para siempre. Los ajustes de vacío disminuyen, los troqueles se desgastan y un nuevo lote de resina puede cambiar la viscosidad del fundido. La medición continua es la única práctica de defensa.
Las medidas prácticas de control en una línea de extrusión de catéter incluyen:
- Medición láser o ultrasónica a intervalos fijos, registrada en función de la posición del carrete.
- Control estadístico del proceso sobre diámetro exterior, pared y ovalidad, con reglas de reacción en lugar de inspección posterior.
- Calificación de instalación, operación y desempeño de cada nueva combinación de troquel y resina.
- Trazabilidad completa del lote desde el lote de pellet hasta la bobina terminada, bajo un sistema de calidad como la ISO 13485.
- Control de cambios documentados para cualquier ajuste que toque la ventana validada.
Del tubo extruido al catéter terminado
La extrusión suele ser la primera de varias operaciones. Los procesos secundarios como el volcado, el abocardado, la perforación, la unión por reflujo, el trenzado y la laminación termorretráctil son los que convierten un carrete de tubo en un eje de trabajo. Estos pasos dependen en gran medida de lo que sucedió aguas arriba: una luz ligeramente desviada no sellará de manera confiable contra una válvula hemostática y una pared con tensión congelada se distorsionará durante el reflujo.
Los diseños complejos de lúmenes imponen la mayor exigencia al paso de extrusión. Los perfiles multilumen con dos, tres o más canales requieren un flujo equilibrado a través del troquel para que cada lumen mantenga su forma y sección transversal en toda su longitud.
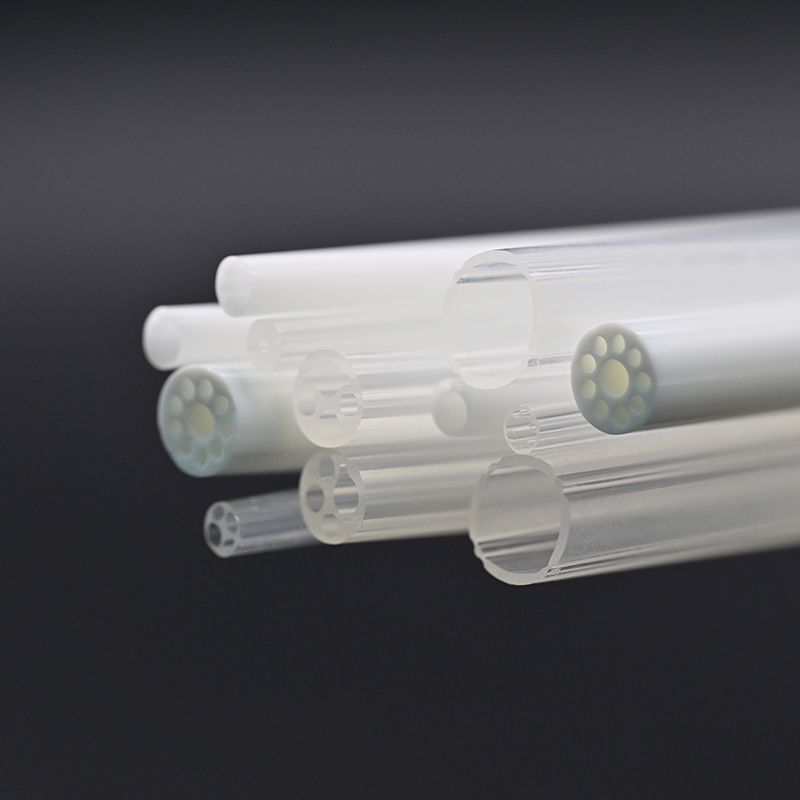 Tubos médicos de múltiples lúmenes para diseños de catéteres complejos Los tubos extruidos con múltiples canales personalizables permiten el acceso simultáneo a guías, medicamentos y gases en aplicaciones coronarias, de diálisis, endoscopia y catéteres neurovasculares. Ver producto →
Elegir un socio de extrusión
Para los fabricantes de dispositivos, el proveedor de extrusión forma parte del equipo de diseño. La diferencia entre un proveedor de componentes y un socio de desarrollo se muestra en qué tan temprano participante y en qué parte del proceso pueden documentarse para usted.
Ningbo LINSTANT Polymer Materials Co., Ltd. se fundó en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicionales, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos.
A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas.
La base de producción cubre cerca de 20.000 metros cuadrados de espacio de sala blanca que cumple con GMP, con 15 líneas de extrusión importadas que admiten coextrusión de capa simple, doble y triple, ocho líneas dedicadas de PEEK, dos líneas de moldeo por inyección y alrededor de 100 unidades de trenzado, bobinado y recubrimiento. La cobertura de materiales abarca PEEK, poliimida, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET y PVDF, y la gama de productos se extiende desde tubos de base hasta ejes reforzados y tubos con balón hasta microcatéteres y catéteres guía. La gestión de calidad está certificada según ISO 13485:2016.
Para los equipos que necesitan soporte de diseño en lugar de tubos disponibles en el mercado, el Servicio OEM y ODM cubre desarrollo conjunto, herramientas, validación de procesos y producción en serie.
Preguntas frecuentes
P1. ¿Qué es la extrusión del catéter?
Es el proceso de fusión el que da forma a los gránulos de polímero en un tubo de catéter continuo con un diámetro interior, un diámetro exterior y una pared definidas. Establece la geometría en la que se basan todos los pasos de montaje posteriores.
P2. ¿Qué tolerancia puede tener la extrusión del catéter?
Las líneas bien controladas generalmente mantienen un diámetro exterior entre /-0,02 y /-0,05 mm y una pared dentro de aproximadamente el 10 por ciento del nominal, dependiendo de la resina, el espesor de la pared y el tamaño de la tubería.
P3. ¿Qué polímeros se utilizan para la extrusión de tubos de catéter?
Son comunes Pebax, TPU, PVDF, PET, poliimida, PEEK, PTFE, FEP, PFA y ETFE. La elección del material influye en la ventana de temperatura, la rigidez del eje y la estrategia de recubrimiento.
P4. ¿Cuál es la diferencia entre la extrusión de un solo lumen y de varios lumen?
Los tubos de un solo lumen tienen un canal. Los tubos multilumen incluyen dos o más canales en un perfil, lo que requiere un flujo de matriz equilibrado para que cada lumen mantenga su sección transversal a lo largo.
P5. ¿Cómo se evita que el tubo del catéter extruido se doble?
Las paredes concéntricas, el espesor constante de la pared, el metro resistente adecuado o una capa de refuerzo trenzado y un proceso de reflujo controlado aumentan la resistencia a las torceduras.
P6. ¿Se pueden suministrar tubos extruidos como parte de un conjunto de catéter OEM completo?
Si. Los proveedores de extrusión con capacidad de procesamiento secundario pueden ofrecer ejes con punta, unidos, trenzados o recubiertos, o respaldar el desarrollo completo de catéteres personalizados desde la fase de diseño hasta la producción en serie.


