

 English
 Français
 Español
 简体中文
 简体中文
Un catéter orientable puede pasar una prueba de deflexión en banco y aún así sentirse vago en un vaso tortuoso. La causa habitual no es sólo el mango; es una variación acumulada a lo largo del eje, el refuerzo, la unión de la punta, la trayectoria del cable de tracción y el método de inspección. La conclusión práctica: elegir una CDMO que fabrique catéteres orientables y que sea propietaria de esas interfaces bajo un sistema de calidad, en lugar de coordinar a cuatro proveedores y esperar que la acumulación se mantenga dentro de la tolerancia.
Contenido
- 1 Lo que realmente controla una CDMO de fabricación de catéteres orientables
- 2 El diseño para la fabricación comienza con el eje, no con el mango
- 3 Extrusión y refuerzo Establecer la ventana de deflexión
- 4 Unión de puntas, reflujo e integración de mangos: dónde aparece el movimiento perdido
- 5 Controles de calidad específicos de dispositivos orientables
- 6 Escalado desde construcciones clínicas hasta volumen comercial
- 7 Dónde encaja LINSTANT en un programa de catéter orientable
- 8 Preguntas frecuentes: Fabricación de catéteres orientables y selección de CDMO
- 8.1 P1. ¿Qué hace un CDMO que fabrica un catéter orientable?
- 8.2 P2. ¿En qué se diferencia un catéter orientable de un catéter guía?
- 8.3 P3. ¿Qué materiales se utilizan en los ejes de catéter desviables?
- 8.4 P4. ¿Cómo se valida la desviación de la punta y la fatiga del cable?
- 8.5 P5. ¿Puede una CDMO respaldar la creación y ampliación de volúmenes clínicos de bajo volumen?
- 8.6 P6. ¿Qué debo preguntar antes de transferir un diseño de catéter orientable?
Lo que realmente controla una CDMO de fabricación de catéteres orientables
En los programas de catéteres orientables, una CDMO no es un proveedor de tubos con un banco de montaje. Debe poseer transferencia de diseño, extrusión, refuerzo, reflujo, formación de puntas, integración de mangos, desarrollo de métodos de prueba, validación de procesos y producción en serie. Ese alcance es importante porque la desviación es un resultado a nivel de sistema. Un cambio en la lubricidad del revestimiento, la tensión de la trenza o el curado del adhesivo pueden mover la curva de fuerza-desplazamiento lo suficiente como para que el mango ya no cumpla con las expectativas del médico.
La siguiente tabla es una lista de verificación útil durante la calificación de proveedores. Pida a cada candidato que marque qué pasos son internos, cuáles son subcontratados y cómo se controlan los parámetros críticos del proceso en la transferencia.
| Etapa del proceso | Modo de falla común | Lo que la CDMO debería controlar |
|---|---|---|
| Extrusión | Desviación de ID/OD, ovalidad, unión débil del revestimiento | Temperatura de fusión, velocidad de extracción, medición láser, SPC y trazabilidad de lotes |
| Refuerzo | Variación del paso de la trenza, separación de la bobina, terminación suelta | Tensión del cable, cobertura, paso, anclaje final e inspección durante el proceso. |
| Reflujo y unión | Adelgazamiento de la cubierta, absorción del adhesivo, unión débil de las puntas | Perfil térmico, soporte de mandril, control de curado y pruebas de pelado |
| Manejar y tirar del cable. | Juego, alta fricción, alambre retorcido | Radio de recorrido, pretensión, lubricación, topes de recorrido y pruebas de ensamblaje completo |
| Inspección de liberación | Pasa la verificación visual pero se siente mal en uso | Ángulo de deflexión, histéresis fuerza-desplazamiento, respuesta de torsión, pruebas de fugas y partículas |
Una pregunta más fuerte no es "¿Puedes hacer este catéter?" sino "Muéstreme el mapa del proceso, los atributos críticos para la calidad y el método de prueba que utilizará para demostrar la repetibilidad de la deflexión". Una CDMO que puede responder con datos, instalaciones y trazabilidad suele estar mejor preparada para la transferencia de diseños que una que responde con un catálogo.
El diseño para la fabricación comienza con el eje, no con el mango
Un catéter orientable es una vía de fuerza: mango, alambre de tracción, anillo de anclaje, bobina o trenza de compresión, revestimiento, funda y punta. El cable de tracción no actúa solo. Tensa la estructura distal y comprime el eje; Si el forro tiene una fricción inconsistente o la funda se arrastra, el mango puede sentirse apretado mientras que la punta se retrasa. Esa pérdida de movimiento a menudo se atribuye a la manija, pero la causa raíz se encuentra aguas arriba.
El diseño del eje debe revisarse antes de cortar las herramientas. La CDMO necesita definir el espesor de la pared, el ángulo de la trenza, la separación de la bobina, el acoplamiento de reflujo, la longitud de la conexión y el radio de enrutamiento del cable de tracción como una ventana controlada, no como un valor nominal único. Aquí es también donde la selección de materiales resulta práctica. Los revestimientos de poliimida y PTFE, las cubiertas de PEEK, PEBA, TPU y fluoropolímero aportan cada uno un equilibrio diferente de rigidez, lubricidad, capacidad de unión y compatibilidad con la esterilización.
Una revisión DFM útil compara el diseño con el proceso. ¿Se puede terminar la trenza sin grumos? ¿Se puede inspeccionar la unión de la punta sin cortar la pieza? ¿Se puede lavar el lumen del cable de tracción y comprobar si hay fugas? Si la respuesta es no, el diseño no está listo para la transferencia de fabricación, independientemente de qué tan bien se desvíe el prototipo.
Extrusión y refuerzo Establecer la ventana de deflexión
La extrusión establece los diámetros interior y exterior, la concentricidad de la pared y la unión del revestimiento que hereda el resto de la construcción. Luego, el refuerzo decide cómo ese eje soporta el torque y la compresión. El ángulo de la trenza, el número de cables, la separación de la bobina y la cobertura no son detalles estéticos. Una trenza más apretada puede mejorar la respuesta de torsión pero reducir el alcance de la punta; una bobina más suave puede sentirse suave pero perder capacidad de empuje. La respuesta correcta depende de la anatomía, la vía de acceso y el mecanismo del mango.
El perfil de la empresa LINSTANT enumera 15 líneas de extrusión importadas, 8 líneas de extrusión de PEEK y casi 100 máquinas de trenzado, resorte y recubrimiento. Esos activos son importantes cuando un programa necesita coextrusión, ejes de múltiples lúmenes, refuerzo trenzado o enrollado y tratamiento de superficies en una sola cadena de suministro. También facilitan la programación de las primeras iteraciones de ingeniería, porque los pasos del eje, el refuerzo y el recubrimiento no tienen que viajar entre proveedores separados para cada construcción.
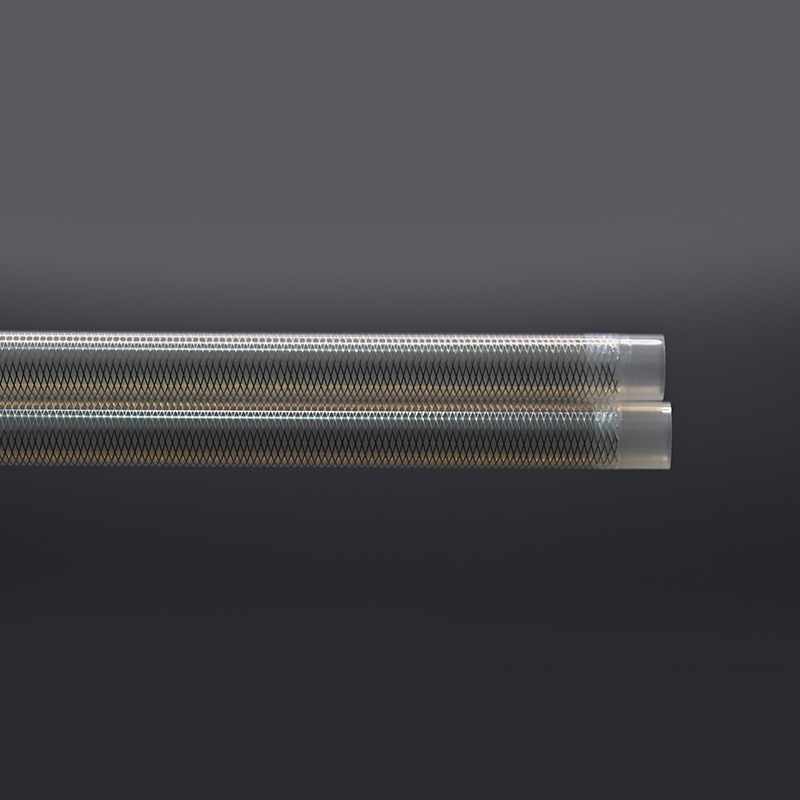 Tubos reforzados con trenza para ejes de catéter La trenza de fibra o metal incrustada entre las capas soporta la presión de estallido, la resistencia de la columna y la transmisión de torsión, lo que la hace relevante para ejes de catéter reforzados y construcciones de vainas orientables. Ver producto →
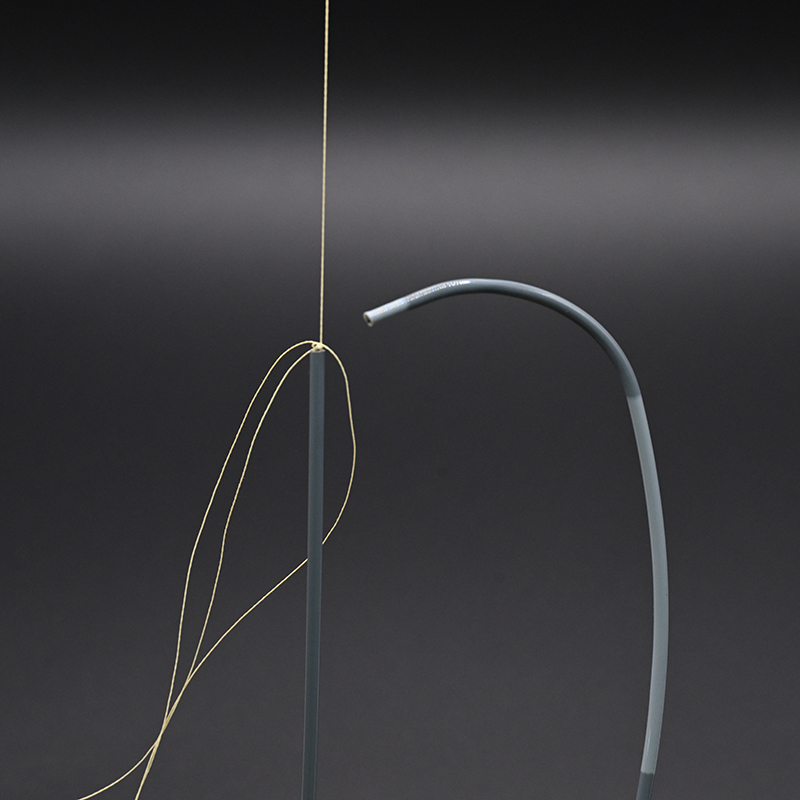 Vaina orientable para desviación distal ajustable Combina un refuerzo de eje trenzado con una punta distal ajustable, una punta redondeada y un revestimiento de PTFE; Adecuado para electrofisiología, acceso vascular y urológico donde es importante una desviación precisa. Ver producto →
Para vainas dirigibles y catéteres desviables, el eje reforzado y la punta desviable deben desarrollarse juntos. Un proveedor que pueda ajustar la trenza, la bobina y el reflujo en la misma ventana de proceso está en mejor posición para mantener la fuerza de deflexión constante de un lote a otro.
Unión de puntas, reflujo e integración de mangos: dónde aparece el movimiento perdido
La punta distal es la parte más inspeccionada de un catéter orientable y, a menudo, la menos indulgente. El reflujo puede adelgazar la chaqueta en un punto de unión; el adhesivo puede penetrar en un lumen; un anillo de tracción puede migrar bajo carga cíclica. Cada problema puede pasar una verificación visual pero cambiar la curva de fuerza-viaje. La CDMO debería controlar los perfiles térmicos, el soporte del mandril, el curado del adhesivo y la inspección de la línea de unión como procesos validados.
La integración del mango introduce otro conjunto de variables: pretensión del cable de tracción, radio de recorrido, lubricación, topes de recorrido y alivio de tensión. Un mango que se siente suave en el banco puede desarrollar holgura después de la esterilización o el envío si el recorrido del cable no está restringido. Por lo tanto, el equipo de fabricación debe probar el conjunto completo, no sólo el eje. El ángulo de deflexión versus el recorrido del mango, la histéresis, la resistencia al despegado de la punta, la limpieza de fugas, estallidos y partículas pertenecen al mismo plan de liberación.
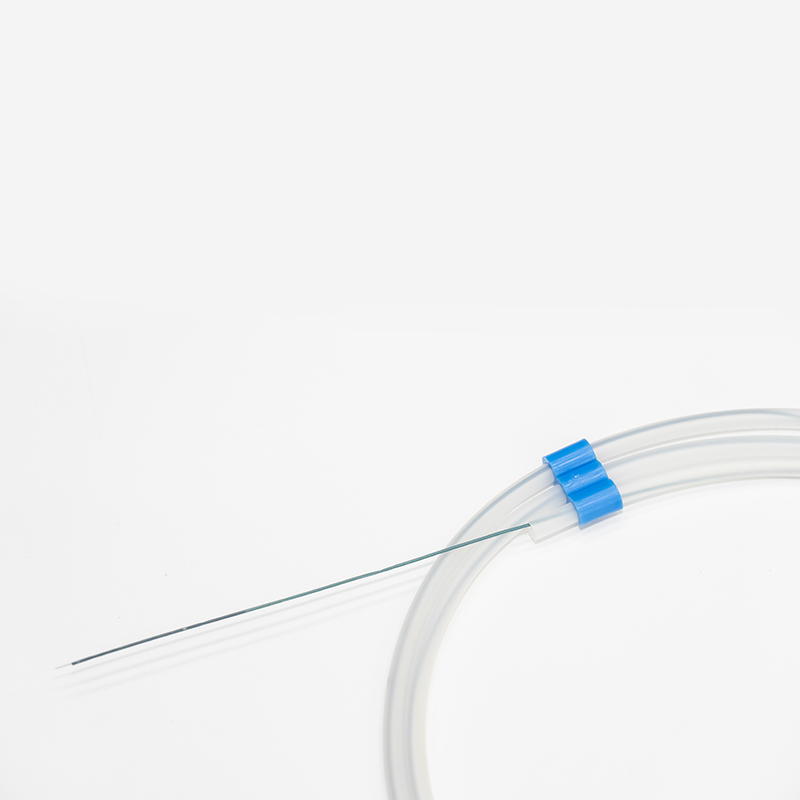 Microcatéter para acceso neurovascular y de vasos pequeños Pequeño catéter reforzado con transiciones de dureza y diámetro personalizables y punta redondeada; relevante para plataformas neurovasculares y coronarias donde la sensación distal y la precisión son importantes. Ver producto →
Para las plataformas basadas en microcatéter, la tolerancia se vuelve aún menos indulgente. Pequeños cambios en la fricción del revestimiento o en el grosor de la unión de la punta pueden dominar la sensación en el extremo distal. Es por eso que un CDMO con experiencia interna en microcatéteres es útil durante la revisión del diseño, no solo en la producción en serie.
Controles de calidad específicos de dispositivos orientables
Un certificado general ISO 13485:2016 es necesario pero no suficiente. La pista de auditoría debe conectar las entradas del diseño con los controles del proceso y las pruebas de liberación. Para los catéteres orientables, eso significa medir los atributos que influyen en el control: rango de deflexión, histéresis de recorrido de fuerza, respuesta de torsión, radio de torsión, resistencia de unión de la punta, limpieza de fugas y partículas.
La evidencia útil incluye:
- Calibre R&R para accesorios de deflexión, no solo certificados de calibración.
- IQ/OQ/PQ para reflujo, unión, recubrimiento y ensamblaje de manijas.
- Trazabilidad de lotes desde el lote de polímero hasta el subconjunto terminado.
- Control de cambios que desencadena la revalidación cuando cambia un liner, trenza o adhesivo.
- Registros de desviación y CAPA que muestran cómo se contuvo la deriva.
No acepte una inspección final que solo verifique la apariencia y un único ángulo de deflexión. Un catéter orientable puede pasar esa prueba y aun así tener una respuesta táctil deficiente. El método de liberación debe capturar la trayectoria de la fuerza, porque eso es lo que siente el médico.
Escalado desde construcciones clínicas hasta volumen comercial
La ampliación de escala expone una dependencia oculta de los operadores, los accesorios y los ajustes informales. Un proceso que depende de la sensibilidad de un técnico para el curado del adhesivo o la tensión de la trenza no está listo para el volumen comercial. La CDMO debería congelar la ventana del proceso, calificar los accesorios, establecer límites de SPC y definir cómo se manejan las desviaciones antes del primer lote comercial.
Las declaraciones de capacidad solo son útiles cuando se conectan con el producto. LINSTANT informa de una sala limpia GMP de casi 20.000 metros cuadrados, 15 líneas de extrusión importadas, 8 líneas de extrusión de PEEK, 2 líneas de moldeo por inyección, casi 100 máquinas de trenzado, resorte y recubrimiento, y 40 conjuntos de soldadura y conformado. El siguiente cuadro resume los recursos de equipos reportados.
La cuestión práctica es cómo se califican esos activos para un catéter orientable específico. Solicite el estudio de capacidad del proceso, la lista de accesorios, el plan de compatibilidad de esterilización y el plan de contingencia ante una falla en un solo punto. Este es un mejor predictor del rendimiento del lanzamiento que una cifra de capacidad general.
Dónde encaja LINSTANT en un programa de catéter orientable
Ningbo LINSTANT Polymer Materials Co., Ltd. se estableció en 2014 y desde entonces ha crecido hasta convertirse en una empresa de alta tecnología a nivel nacional con más de 500 profesionales. La empresa se compromete a trascender el papel de proveedor de componentes tradicional, esforzándose por convertirse en una parte integral de los productos de sus clientes. Desde la coincidencia precisa durante la fase de diseño colaborativo hasta la garantía de confiabilidad durante la fabricación, LINSTANT se integra profundamente en la cadena de valor central de los productos de sus clientes, transformando la tecnología de catéteres en una ventaja competitiva fundamental para sus productos.
A través de la innovación tecnológica continua y un estricto control de calidad, somos capaces de proporcionar a las empresas de dispositivos médicos soluciones de sistemas de catéter personalizados más seguras, más precisas y tecnológicamente más avanzadas.
Ese posicionamiento es relevante para la fabricación de catéteres orientables porque el trabajo se sitúa entre el suministro de componentes y el montaje del dispositivo terminado. El modelo OEM/ODM de LINSTANT cubre extrusión, refuerzo, procesamiento secundario y subconjunto de catéteres, con controles de sala limpia ISO 13485:2016 y GMP. Los equipos que necesitan una CDMO para participar en la transferencia de diseño pueden revisar el Página de desarrollo de catéteres OEM/ODM antes de la primera revisión técnica.
Preguntas frecuentes: Fabricación de catéteres orientables y selección de CDMO
P1. ¿Qué hace un CDMO que fabrica un catéter orientable?
Gestiona la transferencia de diseño, extrusión, refuerzo, unión de puntas, integración de manijas, validación y producción en serie bajo un único sistema de calidad, en lugar de solo suministrar tubos.
P2. ¿En qué se diferencia un catéter orientable de un catéter guía?
Un catéter guía proporciona un conducto estable; un catéter orientable añade un alambre de tracción o una punta desviable para que el médico pueda dar forma activa al extremo distal. Algunas plataformas combinan ambas funciones.
P3. ¿Qué materiales se utilizan en los ejes de catéter desviables?
Las opciones comunes incluyen revestimientos de poliimida o PTFE, malla de acero inoxidable o refuerzo en espiral y cubiertas de PEEK, PEBA, TPU o fluoropolímero. La selección depende de la rigidez, lubricidad, capacidad de unión y esterilización.
P4. ¿Cómo se valida la desviación de la punta y la fatiga del cable?
Construya accesorios que midan el ángulo de deflexión versus el recorrido del mango, la histéresis y la carga cíclica del cable de tracción. Vincular el método al diseño de insumos, con R&R de calibre y validación de procesos bajo ISO 13485.
P5. ¿Puede una CDMO respaldar la creación y ampliación de volúmenes clínicos de bajo volumen?
Sí, si se utiliza la misma ventana de proceso desde lotes piloto hasta lotes comerciales. Pregunte cómo se gestionan los accesorios, los operadores, el SPC y el control de cambios entre fases.
P6. ¿Qué debo preguntar antes de transferir un diseño de catéter orientable?
Solicite el mapa de procesos, los atributos críticos para la calidad, la validación de enlaces y reflujo, la propiedad del método de prueba, la trazabilidad y el plan de control de cambios para revestimientos, trenzas y adhesivos.
Si está comparando un CDMO que fabrica un catéter orientable con una funda deflectable, un microcatéter o una plataforma guía, comience con el mapa del proceso en lugar del folleto. El equipo de ingeniería de LINSTANT puede revisar la construcción del eje, el refuerzo, la unión de puntas y el plan de inspección con respecto a sus aportes de diseño.
Comuníquese con LINSTANT para analizar un programa de catéter orientable.